

Cat:সিএনসি রোল মিলিং মেশিন
সিএনসি খাঁজ এবং চিহ্নিতকরণ মেশিন
Xk9350 সিরিজ সিএনসি রেবার রোল ক্রিসেন্ট গ্রোভ মিলিং মেশিনটি xk500 প্রকারের আপগ্রেড পণ্য, যা 500 মিমি এর চেয়ে কম ব্যাস এবং দৈর্ঘ্য 2500 মিমি এর চেয...
বিশদ দেখুন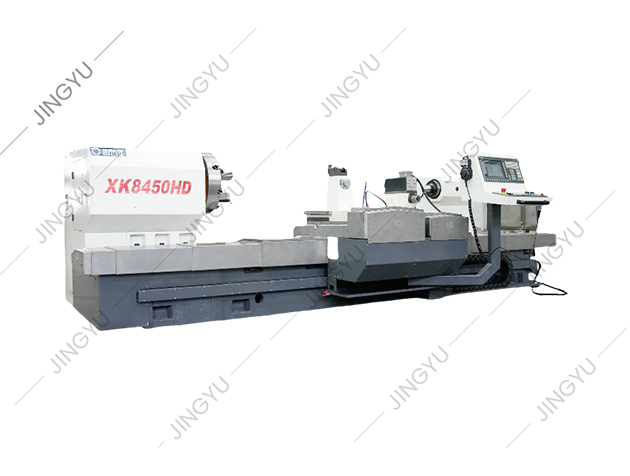
যেকোন মেশিনের দোকানে যান, এবং লেদ হল ওয়ার্কহরস যা কাঁচা বার স্টককে শ্যাফ্ট, বুশিং এবং সঠিক আকারের উপাদানগুলিতে পরিণত করে। তবুও একটি পরিষ্কার কাটা এবং একটি স্ক্র্যাপড ওয়ার্কপিসের মধ্যে ব্যবধান খুব কমই কাঁচা শক্তি সম্পর্কে। এটি পদ্ধতি সম্পর্কে। নিরাপদে এবং নির্ভুলভাবে একটি লেদ পরিচালনা করা একটি পুনরাবৃত্তিযোগ্য অনুক্রমে নেমে আসে: মেশিনটি পরিদর্শন করুন, ওয়ার্কপিসটি নিরাপদে মাউন্ট করুন, টুলটিকে কেন্দ্রে সেট করুন, একটি বাস্তবসম্মত গতি এবং ফিড নির্বাচন করুন এবং তারপরে একটি নিয়ন্ত্রিত প্রথম কাটা তৈরি করুন। একজন নতুন অপারেটরকেও ল্যাথের সুইং এবং কেন্দ্রগুলির মধ্যে দূরত্ব জানা উচিত; সেই সীমার বাইরে মেশিনের কাজ করার চেষ্টা করা কম্পন এবং টুল ব্যর্থতাকে আমন্ত্রণ জানায়। বেসিক সিকোয়েন্স আয়ত্ত করুন, এবং প্রতিটি অপারেশন যা অনুসরণ করে—মুখোমুখি, বাঁক, খাঁজকাটা এবং বিভাজন—সচেতন পরিমাপ এবং ছোট সমন্বয়ের বিষয় হয়ে ওঠে।
আপনি নিয়ন্ত্রণগুলি স্পর্শ করার আগে, লেদ পরীক্ষা করুন। নিশ্চিত করুন যে চক চোয়াল পরিষ্কার এবং চিপস মুক্ত, টুল পোস্ট টাইট, এবং উপায়ে তেলের একটি হালকা ফিল্ম আছে। স্পিন্ডল শুরু করার আগে চক থেকে চক কী সরানো হয়েছে তা নিশ্চিত করুন। এই সাধারণ অভ্যাসটি সবচেয়ে সাধারণ লেদ দুর্ঘটনাকে প্রতিরোধ করে: ঘূর্ণায়মান সমাবেশ থেকে ছুড়ে দেওয়া একটি চক কী। এছাড়াও যাচাই করুন যে কাটিয়া টুলটি ধারালো এবং সঠিকভাবে উপাদানের জন্য স্থল। মেশিনটি কুল্যান্ট ব্যবহার করে কিনা তা কুল্যান্টের স্তর পরীক্ষা করুন এবং নিশ্চিত করুন যে চিপ প্যানটি উপচে পড়ছে না। তারপর মেশিনের চারপাশের জায়গাটি পরিষ্কার করুন। ঢিলেঢালা ন্যাকড়া, টুলস এবং কাঁচা স্টক ওয়ার্কবেঞ্চে থাকে, লেদ বিছানায় নয়।
একটি লেদ উপর নিরাপত্তা স্লোগান একটি তালিকা নয়; এটি শারীরিক সীমার একটি সেট। সব সময় নিরাপত্তা চশমা পরেন. যখন টাকু চলছে তখন গ্লাভস, ঢিলা হাতা বা গয়না পরবেন না। চিপ অপসারণ করার জন্য একটি ঘূর্ণমান ওয়ার্কপিসের উপর পৌঁছাবেন না; টাকু বন্ধ করুন এবং একটি ব্রাশ ব্যবহার করুন। আপনার হাত চক এবং কাটা অঞ্চল থেকে পরিষ্কার রাখুন। যদি একটি ওয়ার্কপিস বকবক বা কম্পিত হতে শুরু করে, মেশিনটি বন্ধ করুন এবং ঠেলে না দিয়ে সমস্যাটি সংশোধন করুন। মেশিনটি কখনই অযত্নে চলতে দেবেন না। আপনি যদি পৃষ্ঠের সমাপ্তি পরীক্ষা করতে বা সরঞ্জামটি পরিদর্শন করতে চান তবে প্রথমে টাকুটি বন্ধ করুন। ম্যানুয়াল থেকে CNC লেথের দিকে যাওয়া অপারেটরদের জন্য, অতিরিক্ত বিপদ রয়েছে, যেমন প্রোগ্রাম করা দ্রুত চালনা এবং স্বয়ংক্রিয় টুল পরিবর্তন। উপর ব্যবহারিক নির্দেশিকা CNC রোলার lathes উপর অপারেটিং নিরাপত্তা উন্নত এই পরিস্থিতিগুলি আরও বিশদে কভার করে।
বেশিরভাগ কাজের জন্য, একটি তিন-চোয়ালের স্ব-কেন্দ্রিক চক রাউন্ড স্টক ধরে রাখার দ্রুততম উপায়। নিশ্চিত করুন যে ওয়ার্কপিসের আসনগুলি সম্পূর্ণরূপে এবং চোয়ালগুলি একটি বৃত্তাকার পৃষ্ঠের উপর আঁকড়ে ধরে, কোণে নয়। অপারেশনের জন্য শুধুমাত্র যথেষ্ট উপাদান স্টিকিং আউট ছেড়ে দিন; অত্যধিক ওভারহ্যাং বিচ্যুতি এবং বকবক কারণ. দীর্ঘ শ্যাফ্টের জন্য, দূরের প্রান্তকে সমর্থন করার জন্য একটি টেলস্টক কেন্দ্র বা একটি স্থির বিশ্রাম ব্যবহার করুন। বর্গাকার বা অনিয়মিত ফাঁকা জায়গাগুলির জন্য, একটি চার-চোয়ালের স্বাধীন চাকে স্যুইচ করুন এবং অংশটিকে সত্য নির্দেশ করুন। এটি সেটআপের সময় যোগ করে, তবে এটি অ-গোলাকার উপাদান ধরে রাখার সঠিক উপায়। হেভি-রোল অ্যাপ্লিকেশনগুলিতে, ওয়ার্কপিসগুলি প্রায়শই একটি স্ট্যান্ডার্ড চাকের জন্য খুব বড় হয়, যার কারণে একটি সিএনসি রোল লেদ ভারী লোডের অধীনে উচ্চ ঘনত্বের জন্য ডিজাইন করা চাক এবং ফেসপ্লেট ব্যবহার করে।
 পাইকারি রোল লেদ কারখানা, সরবরাহকারী Nantong Jingyu মেশিনারি কোং, লিমিটেড চীন রোল লেদ কারখানা এবং CNC রোল লেদ সরবরাহকারী, বিক্রয়ের জন্য পাইকারি রোল লেদ উত্পাদন করে পণ্য দেখুন →
কাটিং টুলটি অবশ্যই টাকু কেন্দ্ররেখার ঠিক তার ডগা দিয়ে সেট করতে হবে। একটি টুল খুব উচ্চ সেট ঘষা এবং পরিধান করা হবে; খুব কম সেট করা একটি টুল বকবক বা খুঁতখুঁত করতে পারে। বেশিরভাগ বাঁকানো ক্রিয়াকলাপের জন্য, টুলটিকে প্রায় 90-ডিগ্রি সাইড কাটিং এজ অ্যাঙ্গেলে কাজ করতে হবে, ঘষা এড়াতে পর্যাপ্ত সামনে ছাড়পত্র সহ। টুল পোস্ট দৃঢ়ভাবে আঁটসাঁট করুন, এবং সম্পূর্ণ মেশিনিং পাস করার আগে একটি ট্রায়াল কাট নিন।
তিনটি কাটিং পরামিতি ফলাফল নির্ধারণ করতে ইন্টারঅ্যাক্ট করে: টাকু গতি, ফিড রেট এবং কাটার গভীরতা। ম্যানুয়াল টার্নিংয়ে, স্পিন্ডেলের গতি প্রায়শই পৃষ্ঠের মিটার প্রতি মিনিটে কাটার গতি হিসাবে প্রকাশ করা হয়। উচ্চ গতি এবং ফিড দ্রুত ধাতু অপসারণ, কিন্তু তারা তাপ বৃদ্ধি এবং টুল পরিধান. টাকু গতি সেট করতে, সূত্র RPM = (কাটিং গতি × 1000) / (π × ওয়ার্কপিস ব্যাস) ব্যবহার করুন। একটি 50 মিমি হালকা ইস্পাত বারের জন্য 30 মি/মিনিট, যা প্রায় 190 RPM পর্যন্ত কাজ করে। হাই-স্পিড স্টিল টুলিং সহ হালকা ইস্পাতের জন্য একটি নিরাপদ সূচনা পয়েন্ট হল প্রতি মিনিটে 25-35 মিটার কাটিংয়ের গতি, প্রতি বিপ্লবে 0.1-0.3 মিলিমিটারের একটি ফিড এবং 0.5 এবং 2.5 মিলিমিটারের মধ্যে গভীরতা। নীচের টেবিলটি রক্ষণশীল প্রারম্ভিক মান দেয়; প্রকৃত ওয়ার্কপিস এবং টুল অবস্থার উপর ভিত্তি করে সামঞ্জস্য করুন।
| অপারেশন | কাটার গতি (মি/মিনিট) | ফিড (মিমি/রিভ) | কাটার গভীরতা (মিমি) |
|---|---|---|---|
| রুক্ষ | 25 | 0.20-0.40 | 1.5-2.5 |
| ফিনিশিং | 30-40 | ০.০৫–০.১৫ | 0.20-0.50 |
কার্বাইড টুলিংয়ের জন্য, কাটার গতি দুই থেকে তিন গুণ বেশি হতে পারে। গুরুত্বপূর্ণ বিষয় হল রক্ষণশীল শুরু করা, কাটার শব্দ শোনা এবং মেশিন এবং টুল স্থিতিশীল হলেই প্যারামিটার বৃদ্ধি করা।
মুখোমুখি produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
সোজা বাঁক একটি দৈর্ঘ্যের উপর workpiece ব্যাস হ্রাস. একটি ডান হাত বাঁক টুল ব্যবহার করুন এবং টেলস্টকের প্রান্ত থেকে হেডস্টকের দিকে এটি খাওয়ান, যদি না আপনি একটি কাঁধ পর্যন্ত কাটছেন। ব্যাস থেকে কাটার গভীরতা নিন এবং ছোট আকার বা বড় আকারের অংশগুলি এড়াতে প্রতিটি পাসের পরে ক্যালিপার বা একটি মাইক্রোমিটার দিয়ে ব্যাস পরীক্ষা করুন। কাটিং ফ্লুইড ক্রমাগতভাবে কাটিং প্রান্তে প্রয়োগ করা উচিত যাতে তাপ দূর হয় এবং পৃষ্ঠের ফিনিস উন্নত হয়।
খাঁজগুলির জন্য, সরঞ্জামটিকে প্রয়োজনীয় প্রস্থে সেট করুন এবং এটিকে সরাসরি গভীরতায় দিন। একটি কাঁধের জন্য, প্রথমে বড় ব্যাস মেশিন করুন, তারপর ছোট ব্যাস করুন এবং একটি ছোট টুল দিয়ে কোণটি বর্গাকার করুন। বিভাজন একটি সংকীর্ণ ব্লেড ব্যবহার করে যা প্রচুর কাটিং ফ্লুইড সহ কম গতিতে রেডিয়ালিভাবে খাওয়ানো হয়। প্রতিটি ক্ষেত্রে, বকবক প্রতিরোধ করতে বাধাগ্রস্ত পৃষ্ঠ বা গভীর খাঁজ কাটার সময় টাকু গতি কমিয়ে দিন।
সঠিক বাঁক একটি অনুমান নয়. ট্রায়াল কাটার পরে, টাকু বন্ধ করুন এবং বাইরের মাইক্রোমিটার বা ক্যালিপার দিয়ে ব্যাস পরিমাপ করুন। লক্ষ্যের সাথে পরিমাপ তুলনা করুন, তারপর গভীরতা যোগ করতে বা কমাতে ক্রস-স্লাইড মাইক্রোমিটার কলার ব্যবহার করুন। আপনি যখন চূড়ান্ত আকারের কাছাকাছি পৌঁছান, একটি খুব হালকা পাস নিন এবং আবার পরিমাপ করুন। যদি অংশটি অন্যটির চেয়ে এক প্রান্তে বড় হয় তবে টেলস্টকটি ভুলভাবে সংযোজিত হয়; টেলস্টক অফসেট সামঞ্জস্য করুন এবং অন্য কাট নিন। মনে রাখবেন যে একটি তাজা কাটা অংশ তাপ কাটা থেকে প্রসারিত হতে পারে; আপনার যদি শক্ত সহনশীলতার প্রয়োজন হয়, চূড়ান্ত পরিমাপের আগে অংশটিকে ঘরের তাপমাত্রায় ঠান্ডা হতে দিন। সিএনসি ল্যাথগুলিতে, একই নীতিগুলি প্রযোজ্য, তবে মেশিনটি স্বয়ংক্রিয়ভাবে আকার সংশোধন করতে প্রোগ্রাম করা টুল অফসেট ব্যবহার করে।
একটি ম্যানুয়াল লেথে, প্রতিটি সিদ্ধান্ত বাস্তব সময়ে ঘটে: অপারেটর গতি সেট করে, ক্যারেজ সরায় এবং ডায়ালটি পড়ে। একটি CNC লেদ সেই দায়িত্বের অনেকটাই প্রোগ্রামে নিয়ে যায়। অপারেটর এখনও ওয়ার্কপিস মাউন্ট করে, টুল অফসেট সেট করে এবং প্রথম-টুকরো পরিদর্শন চালায়, কিন্তু মেশিনটি কাটিং পাথ, ফিড এবং স্পিন্ডেল গতি ধারাবাহিকভাবে নিয়ন্ত্রণ করে। এটি জটিল প্রোফাইল এবং পুনরাবৃত্তিমূলক ব্যাচগুলির জন্য বিশেষভাবে মূল্যবান। যে দোকানগুলি বড় বা ভারী রোলগুলি ঘুরিয়ে দেয়, একটি উচ্চ-নির্ভুলতা CNC মিল-রোল লেদ মেশিনের কনট্যুর তৈরি করতে পারে যার জন্য বেশ কয়েকটি ম্যানুয়াল অপারেশন এবং ডেডিকেটেড ফর্ম টুলের প্রয়োজন হবে। সিএনসি ইন-প্রসেস প্রোবিং এবং স্বয়ংক্রিয় টুল ক্ষতিপূরণের অনুমতি দেয়, তবে এই বৈশিষ্ট্যগুলি প্রাথমিক সেটআপের নির্ভুলতার উপর নির্ভর করে। যাইহোক, মৌলিক বিষয়গুলি কাটাতে অপারেটরের বোঝা অপরিহার্য; একটি CNC প্রোগ্রাম একটি নিস্তেজ সন্নিবেশ, একটি অনিরাপদ ওয়ার্কপিস, বা একটি খারাপ অফসেট ঠিক করতে পারে না।
একটি লেদ চালানো একটি একক দক্ষতা নয় কিন্তু ছোট সিদ্ধান্তের একটি শৃঙ্খল। একটি পরিষ্কার মেশিন এবং একটি ধারালো টুল দিয়ে শুরু করুন, ওয়ার্কপিসটিকে শক্তভাবে ধরে রাখুন, বুদ্ধিমান গতি চয়ন করুন এবং প্রতিটি ধাপে পরিমাপ করুন। আপনি একটি ম্যানুয়াল মেশিন বা একটি CNC মডেল চালান না কেন, সেই মৌলিক বিষয়গুলি সিদ্ধান্ত নেয় যে আপনি ভাল যন্ত্রাংশ বা স্ক্র্যাপ তৈরি করেন কিনা। অপারেটর এবং প্ল্যান্ট ইঞ্জিনিয়ারদের জন্য যারা মেশিনের বিকল্পগুলির তুলনা করতে চান, পণ্যের তথ্য Nantong Jingyu যন্ত্রপাতি রোল লেদ, গ্রাইন্ডার এবং মিলিং মেশিনের মূল্যায়নের জন্য একটি ব্যবহারিক সূচনা পয়েন্ট প্রদান করে।
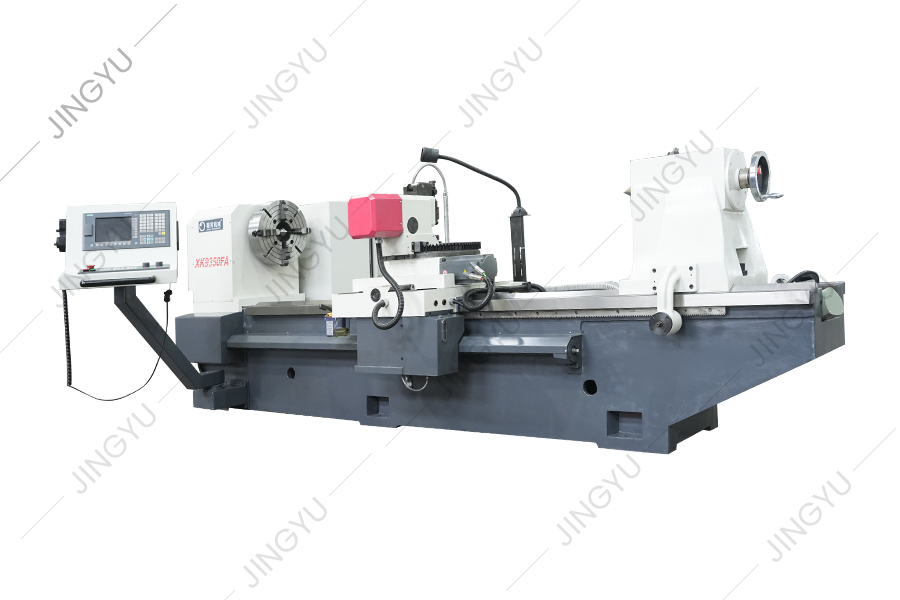
Xk9350 সিরিজ সিএনসি রেবার রোল ক্রিসেন্ট গ্রোভ মিলিং মেশিনটি xk500 প্রকারের আপগ্রেড পণ্য, যা 500 মিমি এর চেয়ে কম ব্যাস এবং দৈর্ঘ্য 2500 মিমি এর চেয...
বিশদ দেখুন
এই সিরিজের মেশিন সরঞ্জামগুলি স্বয়ংক্রিয়ভাবে বিভিন্ন ঘূর্ণন দিক এবং যে কোনও হেলিক্স কোণ সহ ক্রিসেন্ট গ্রোভগুলি কেটে ফেলতে পারে। এটি রোলের পরিধিগত ...
বিশদ দেখুন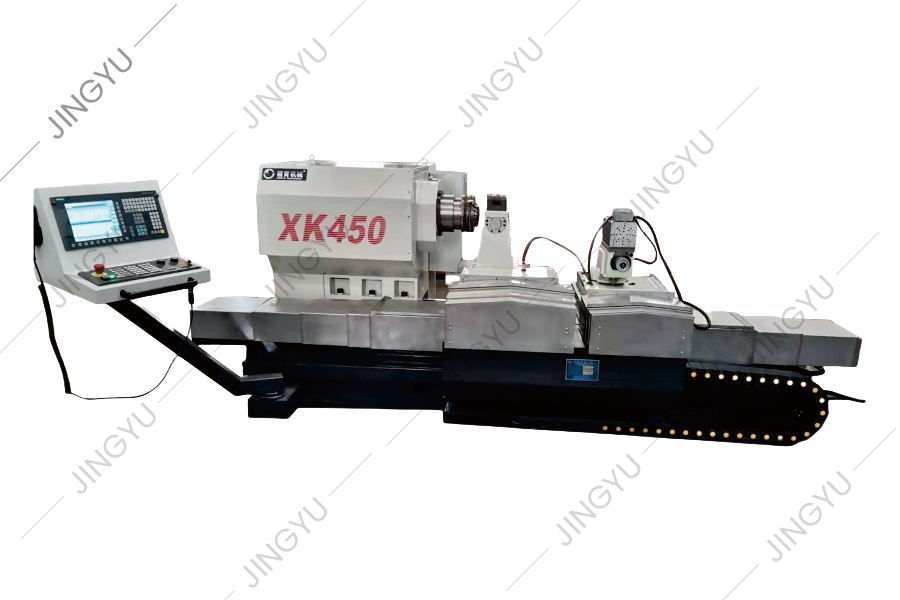
আমরা রেবার রোলগুলির প্রক্রিয়াজাতকরণ এবং ব্যবহারে সমৃদ্ধ অভিজ্ঞতা জোগাড় করেছি এবং দেশে এবং বিদেশে অনুরূপ উন্নত পণ্যগুলির প্রযুক্তি সম্পর্কে গভীর-ব...
বিশদ দেখুন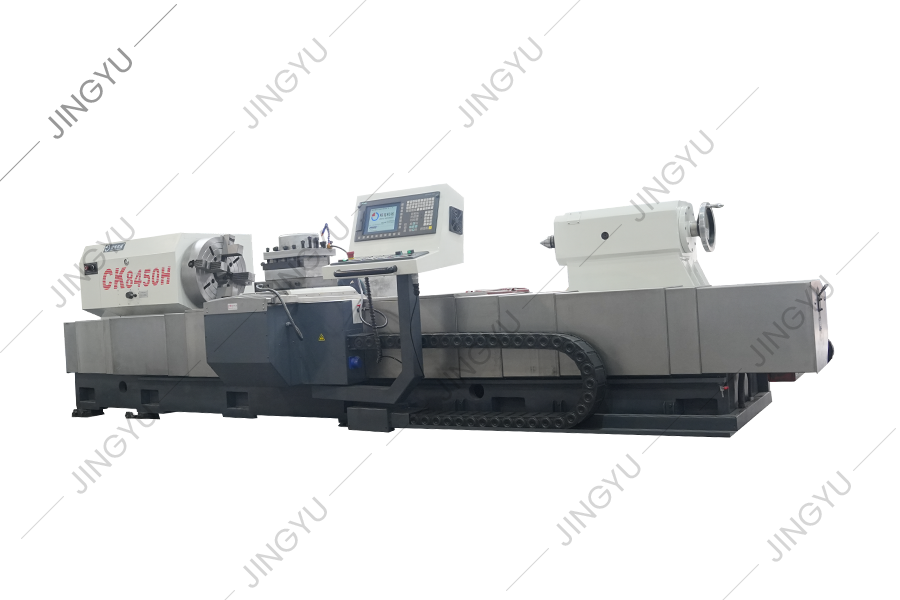
মেশিন সরঞ্জামগুলির এই সিরিজটি মূলত রোলগুলি পাস এবং প্রক্রিয়া করতে ব্যবহৃত হয়। এটি রোলগুলির বাইরের বৃত্ত এবং রোল ঘাড়ও ঘুরিয়ে দিতে পারে এবং রোলগু...
বিশদ দেখুন
সিকে 84 সিরিজ সিএনসি রোল লেদ সিমেন্স 828 ডি সিএনসি সিস্টেম গ্রহণ করে এবং একটি সার্ভো মোটর দ্বারা চালিত হয়। এই মেশিন সরঞ্জামটি ডিজাইন করার সময়, আম...
বিশদ দেখুন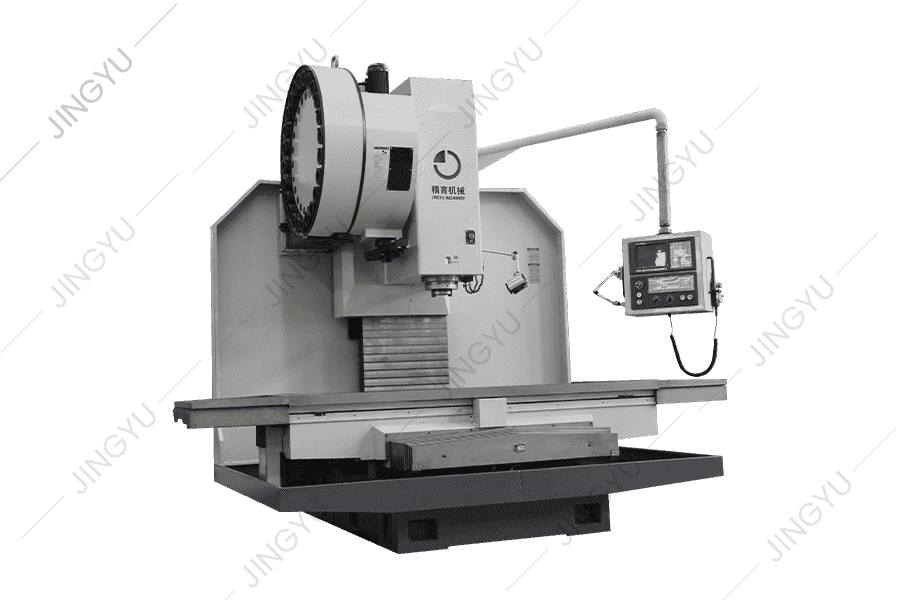
মেশিনের তিনটি অক্ষই পি 3-স্তরের 50 × পি 10 বল স্ক্রুগুলি এবং অক্ষীয় অনমনীয়তাটিকে শক্তিশালী করতে 2-এন্ড ফিক্সড প্রেজেনশনের সমাবেশ প্রক্রিয়া ব্যবহ...
বিশদ দেখুন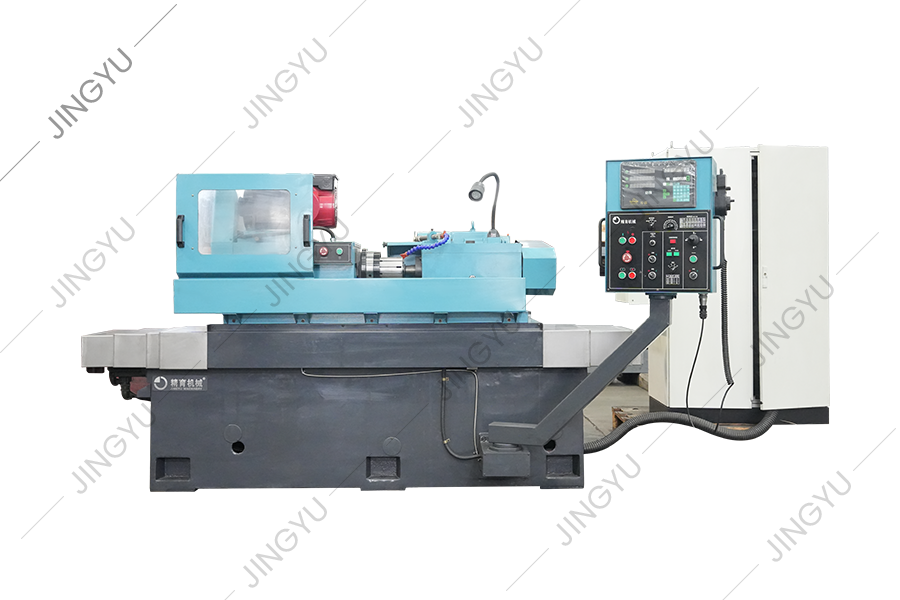
রোল রিং ফর্মিং গ্রাইন্ডারটি মূলত উচ্চ-গতির তারের রড উত্পাদনের জন্য টংস্টেন কার্বাইড রোলার রিংগুলি নাকাল করার জন্য ব্যবহৃত হয়। গঠিত ডায়মন্ড গ্রাইন...
বিশদ দেখুন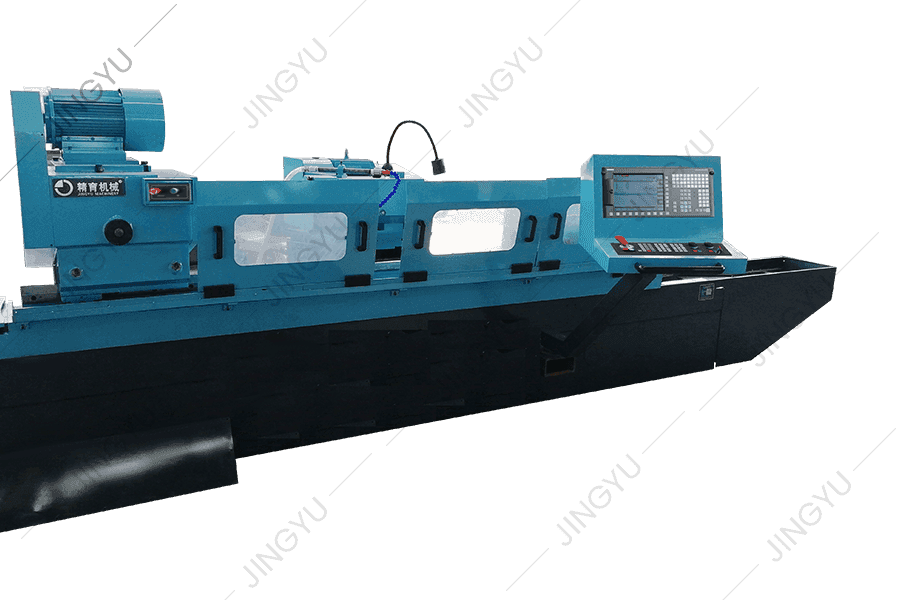
এমকে 8450 সিএনসি রোল গ্রাইন্ডারটি মূলত রুক্ষ গ্রাইন্ডিং, আধা-ফিনিশ গ্রাইন্ডিং, সূক্ষ্ম গ্রাইন্ডিং এবং টংস্টেন কার্বাইড রোলার রিংগুলির বাইরের চেনাশো...
বিশদ দেখুন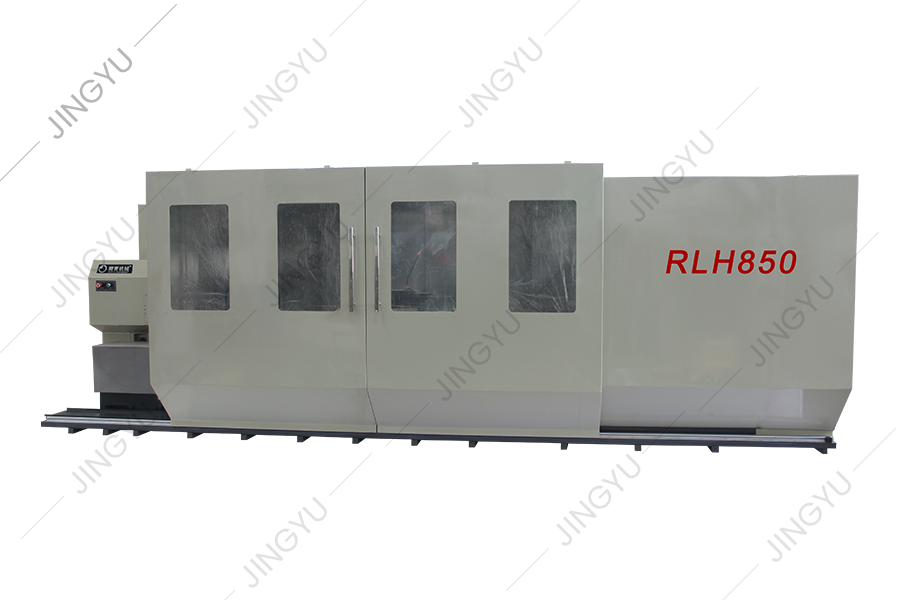
এই মেশিন সরঞ্জামটি হ'ল একটি নতুন ধরণের সিএনসি রোল গ্রোভিং মেশিন সরঞ্জাম যা সংস্থার সিএনসি রোল মিলিং মেশিন সিরিজের উপর ভিত্তি করে তৈরি করা হয়ে...
বিশদ দেখুন
আমরা অন্যান্য খুচরা যন্ত্রাংশ সরবরাহ করি যেমন চেকার্ড প্লেট মিলিং কাটার, রোল স্লোটিং সরঞ্জাম, তেল পাম্প, মোটর, সিএনসি সিস্টেম ইত্যাদি
বিশদ দেখুননং 3, জিংহে রোড, ঝ্যাক্সি ইন্ডাস্ট্রিয়াল পার্ক, চংকুয়ান জেলা, ন্যান্টং, জিয়াংসু প্রদেশ, 226003, পি.আর.চিনা
info@rolllathe.com জেনিফের্গাও@রোল্ল্যাথ.কম
+86-513-85636116
কপিরাইট © ন্যান্টং জিঙ্গিউ মেশিনারি কোং, লিমিটেড সমস্ত অধিকার সংরক্ষিত

