

Cat:সিএনসি রোল মিলিং মেশিন
সিএনসি রোল নচিং মেশিন
Xk9350 সিরিজ সিএনসি রেবার রোল ক্রিসেন্ট গ্রোভ মিলিং মেশিনটি xk500 প্রকারের আপগ্রেড পণ্য, যা 500 মিমি এর চেয়ে কম ব্যাস এবং দৈর্ঘ্য 2500 মিমি এর চেয...
বিশদ দেখুন
ক্লাইম্ব কাটিং CNC মিলিং-এ সবচেয়ে পরিষ্কার, সবচেয়ে নির্ভুল সারফেস ফিনিস প্রদান করে — কিন্তু শুধুমাত্র যখন মেশিন এবং সেটআপ কাটিং ফোর্স পরিচালনা করতে পারে। রোলার প্রস্তুতকারক এবং ভারী সরঞ্জামের দোকানগুলির জন্য, সেই শর্তটি সাধারণত পূরণ করা হয়।
এই নিবন্ধটি ব্যাখ্যা করে যে ক্লাইম্ব কাটিং কী, এটি কীভাবে প্রচলিত কাটিংয়ের সাথে তুলনা করে এবং কখন বাস্তব উৎপাদনে প্রতিটি কৌশল বেছে নিতে হবে।
ক্লাইম্ব মিলিং-এ, কাটারটি ওয়ার্কপিস ফিডের মতো একই দিকে ঘোরে। কাটা দাঁত সম্পূর্ণ চিপ বেধে উপাদান প্রবেশ করে এবং ব্যস্ততার শেষ দিকে চিপকে পাতলা করে। প্রচলিত মিলিংয়ে, দাঁত শূন্য চিপ বেধ থেকে শুরু হয়, পৃষ্ঠের বিরুদ্ধে ঘষে, তারপর শেষে সর্বাধিক বেধে পৌঁছায়।
ক্লাইম্ব কাটিংকে ডাউন মিলিংও বলা হয়; প্রচলিত আপ মিলিং বলা হয়. নামগুলি নির্দেশ করে যে টুলটি ঘূর্ণনের সাথে "নিচে" বা এটির বিপরীতে "উপরে" সরে যাচ্ছে।
| ফ্যাক্টর | কাটিং আরোহণ | প্রচলিত কাটিং |
|---|---|---|
| টুল রোটেশন বনাম ফিড | একই দিক | বিপরীত দিক |
| চিপ বেধ | প্রবেশের সময় মোটা, কমছে | প্রবেশের সময় সবচেয়ে পাতলা, ক্রমবর্ধমান |
| কাটিং অ্যাকশন | পরিষ্কার কাটঅফ, কম ঘর্ষণ | শুরুতে ঘষা, আরো ঘর্ষণ |
| সারফেস ফিনিস | অনমনীয় সেটআপগুলিতে আরও ভাল | একটি পোড়া বা smeared পৃষ্ঠ ছেড়ে যেতে পারে |
| জোর প্রবণতা | নিম্নগামী (পেরিফেরাল মিলিংয়ের জন্য) | ঊর্ধ্বমুখী (ওয়ার্কপিস উত্তোলনের প্রবণতা) |
| টুল পরিধান | সেটআপ অনমনীয় হলে কম পরিধান করুন | ঘষা থেকে উচ্চ প্রান্ত পরিধান |
| ঝুঁকি | হাতিয়ার বিচ্যুতি দখল হতে পারে | কঠিন কাজ ঝুঁকি |
চিপ বেধ প্রধান কারণ আধুনিক CNC দোকানে ক্লাইম্ব কাটিংয়ের পক্ষে। একটি প্রচলিত কাটার সাথে, সন্নিবেশ বা শেষ মিল একটি শূন্য চিপ লোড দিয়ে শুরু হয়, যার অর্থ কাঁচির পরিবর্তে প্রান্তটি ধাক্কা দেয়। এটি অনেক স্টিলের উপর ঘর্ষণ, তাপ এবং কঠোর পরিশ্রম সৃষ্টি করে। যখন টুলটি গভীরভাবে কামড় দেয়, তখন এটি শক্ত স্তরে আঘাত করে এবং দ্রুত পরিধান করে।
সর্বোচ্চ চিপ লোড দিয়ে ক্লাইম্ব কাটিং শুরু হয়। প্রান্তটি অবিলম্বে উপাদানগুলিকে সরিয়ে দেয়, তাপ জমাট কমায় এবং একটি মসৃণ পৃষ্ঠ রেখে যায়। কাটিং ফোর্স ওয়ার্কপিসটিকে টেবিলের দিকে ঠেলে দেয়, যা অংশটিকে স্থিতিশীল রাখে।
আপনি যখন রোলগুলির মতো লম্বা নলাকার ওয়ার্কপিসগুলিকে মিলন করছেন তখন সেই স্থিতিশীলতা গুরুত্বপূর্ণ। একটি নিম্নগামী কাটিং ফোর্স রোলটিকে ভি-ব্লক বা স্থির বিশ্রামে ধরে রাখতে সাহায্য করে। এটি সিএনসি হেভি-ডিউটি রোল মিলিং মেশিন প্রোগ্রামের নির্মাতারা ডিফল্ট ফিনিশিং কৌশল হিসাবে ক্লাইম্ব পাস করার একটি কারণ।
ক্লাইম্ব কাটিংয়ের একটি সুপরিচিত ত্রুটি রয়েছে: যদি মেশিনটির ব্যাকল্যাশ বা অপর্যাপ্ত দৃঢ়তা থাকে, তাহলে কাটার ওয়ার্কপিসটি ধরে নিজেকে সামনে টানতে পারে। এর ফলে টেবিলটি লুকিয়ে যেতে পারে, একটি টুল ভেঙ্গে যেতে পারে বা তরঙ্গায়িত ফিনিস ছেড়ে যেতে পারে। এই কারণেই সীসা স্ক্রু সহ পুরানো মেশিনগুলি এবং কোনও ব্যাকল্যাশ ক্ষতিপূরণ নেই ঐতিহ্যগতভাবে প্রচলিত মোডে চালানো হয়েছিল।
বল স্ক্রু, প্রিলোড করা গাইড এবং সঠিক সার্ভো টিউনিং সহ একটি CNC মেশিনে, ব্যাকল্যাশ কম হয়। আরোহণ কাটা শুধুমাত্র নিরাপদ কিন্তু পছন্দনীয় হয়ে ওঠে. ভারী মিলিং অপারেশনের জন্য, প্রয়োজন একটি কঠিন টাকু এবং একটি স্থিতিশীল ওয়ার্কহোল্ডিং সেটআপ। রোল গ্রাইন্ডিং এবং রোল গ্রুভিং মেশিনগুলি সেই মান অনুসারে তৈরি করা হয়।
কম্পন আরেকটি বিবেচনা। ক্লাইম্ব কাটিং প্রচলিত কাটিং থেকে কম কম্পন তৈরি করে, বিশেষ করে যখন টুলটি একটি ধ্রুবক কোণে নিযুক্ত থাকে। কিন্তু টুলটি কম্পিত হতে শুরু করলে, এটি বকবক চিহ্নের দিকে নিয়ে যেতে পারে। এটি একটি সম্পর্কিত নিবন্ধে আরও বিশদে আলোচনা করা হয়েছে CNC রোল গ্রাইন্ডারে কম্পন পরিচালনা করা .
রোল গ্রুভিংয়ের জন্য সুনির্দিষ্ট প্যাটার্নগুলিকে শক্ত ইস্পাত বা ঢালাই লোহার রোলে কাটতে হয়। রুক্ষ এবং সমাপ্তি পাস উভয়ই খাঁজের প্রস্থ, গভীরতা এবং অবস্থানের উপর শক্ত সহনশীলতা বজায় রাখতে হবে। ক্লাইম্ব কাটিং বিভিন্ন উপায়ে সাহায্য করে: এটি একটি ক্লিনার কাট তৈরি করে, বুর গঠন কমায় এবং ফর্ম টুলস এবং প্রলিপ্ত কার্বাইড সন্নিবেশের আয়ু বাড়ায়।
উৎপাদনে, একটি সাধারণ অভ্যাস হল প্রথম রাফিং পাসের জন্য প্রচলিত কাটিং ব্যবহার করা যখন স্কেল বা অসম পৃষ্ঠ থাকে, তারপর সমাপ্তির জন্য ক্লাইম্ব কাটিংয়ে স্যুইচ করা। কারণটি সহজ: একটি রুক্ষ ত্বক একটি কার্বাইড প্রান্ত চিপ করতে পারে যদি প্রথম ব্যস্ততা খুব আক্রমনাত্মক হয়। একবার পৃষ্ঠ পরিষ্কার হয়ে গেলে, ক্লাইম্ব কাটিং চূড়ান্ত কনট্যুরের জন্য প্রয়োজনীয় নির্ভুলতা প্রদান করে।
রোল মুখগুলির জন্য, পৃষ্ঠের ফিনিশের পার্থক্য Ra বা Rz মানগুলিতে পরিমাপ করা যেতে পারে। আমাদের অভিজ্ঞতায়, একটি ফিনিশিং পাসকে প্রথাগত থেকে ক্লাইম্ব কাটিং-এ স্যুইচ করলে টুল পাথ সঠিকভাবে সামঞ্জস্য করা হলে তা পরিমাপযোগ্য মার্জিন দ্বারা পৃষ্ঠের রুক্ষতা উন্নত করতে পারে। ঘষা কমানোর ফলে দাগ লাগার সম্ভাবনাও কমে যায়, যা রোলের জন্য গুরুত্বপূর্ণ যা শীট মেটাল বা এমবস প্যাটার্ন তৈরি করবে।
গতানুগতিক থেকে ক্লাইম্ব কাটিংয়ে পরিবর্তন করা শুধু একটি দিক পরিবর্তন নয়। আপনাকে বেশ কয়েকটি পরামিতি সামঞ্জস্য করতে হবে:
D2 টুল স্টিল বা ঠাণ্ডা কাস্ট আয়রনের মতো রোল উপাদানগুলির জন্য, একটি প্রারম্ভিক বিন্দু হল ক্লাইম্ব মোডে কাটের হালকা রেডিয়াল গভীরতা (0.5-1.0 মিমি) এবং প্রতি দাঁতে 0.1-0.2 মিমি ফিড, তারপর ফলাফল ফিনিশের উপর ভিত্তি করে পরিমার্জন করুন।
একটি সাধারণ রোল মেরামতের দোকানে, ক্ষতিগ্রস্ত স্তর অপসারণের জন্য প্রক্রিয়াটি প্রচলিত মিলিং দিয়ে শুরু হয়। অপারেটর তারপরে চূড়ান্ত পাসের জন্য ক্লাইম্ব কাটিংয়ে সুইচ করে যা খাঁজ প্রোফাইলকে সংজ্ঞায়িত করে। যেহেতু ক্লাইম্ব কাটিং একটি পরিষ্কার পৃষ্ঠ ছেড়ে দেয়, রোলটি কম স্টক মুছে ফেলার সাথে গ্রাইন্ডারে যায়, মোট চক্রের সময়কে ছোট করে।
 ছয়-অক্ষ সিমেন্স নিয়ন্ত্রণ সহ স্বয়ংক্রিয় CNC রোল মিলিং মেশিন নির্ভুল রোল মেরামতের জন্য প্রকৌশলী, এই মেশিনটিতে একটি অনমনীয় অবিচ্ছেদ্য বিছানা এবং খাঁজ প্রোফাইলের ক্লাইম্ব মিলিংকে সমর্থন করার জন্য শক্ত গাইডওয়ে রয়েছে। এর সিমেন্স সিক্স-অক্ষ নিয়ন্ত্রণ এবং উচ্চ-টর্ক স্পিন্ডল শক্ত রোলগুলিতে সঠিক কনট্যুর কাটা নিশ্চিত করে, গ্রাইন্ডিং সময় হ্রাস করে। পণ্য দেখুন →
আরেকটি সাধারণ প্রয়োগ হল খাঁজকাটা রোলগুলিতে থ্রেডের মতো পাঁজর কাটা। ক্লাইম্ব মিলিং পাঁজরের ক্রেস্টে একটি তীক্ষ্ণ প্রান্ত তৈরি করে, যা বার এবং তারের ঘূর্ণায়মান পণ্যের চূড়ান্ত গুণমানকে প্রভাবিত করে। এই কারণেই সিএনসি হেভি-ডিউটি রোল মিলিং মেশিনগুলি এই কনট্যুরগুলির জন্য একটি নিয়ন্ত্রিত আরোহণের কৌশল দিয়ে প্রোগ্রাম করা হয়।
প্রতিটি মিলিং মেশিন ভালভাবে ক্লাইম্ব কাটিং সম্পাদন করে না। মেশিনে অবশ্যই একটি অনমনীয় ফ্রেম, একটি ব্যাকল্যাশ-মুক্ত ফিড সিস্টেম এবং একটি টাকু থাকতে হবে যা মাঝারি গতিতে টর্ক বজায় রাখতে পারে। রোল মিলিংয়ের জন্য, এর অর্থ সাধারণত একটি ভারী বক্সওয়ে বা শক্ত গাইডওয়ে কাঠামো সহ একটি মেশিন, হালকা-ডিউটি মিল নয়।
 রিইনফোর্সড হেভি-ডিউটি স্ট্রাকচার সহ CNC ভার্টিক্যাল মিলিং মেশিন XKV1800 স্থিতিশীল ক্লাইম্ব মিলিংয়ের জন্য নির্মিত, এই উল্লম্ব মিল একটি শক্ত ফুসেলেজ এবং ব্যাকলাশ-মুক্ত বল স্ক্রু সরবরাহ করে। এর বড় কাজের স্ট্রোক এবং 2000 কেজি টেবিল ক্ষমতা ভারী ঢালাই এবং ইস্পাত অংশ মিটমাট করা, কঠিন পৃষ্ঠতলের মসৃণ কাটের জন্য প্রয়োজনীয় অনমনীয়তা প্রদান করে। পণ্য দেখুন →
রিইনফোর্সড সিএনসি মিলিং মেশিনগুলি এটি মাথায় রেখে ডিজাইন করা হয়েছে। তারা প্রাথমিক চিপ যোগাযোগের ধাক্কা শোষণ করতে প্রয়োজনীয় দৃঢ়তা প্রদান করে এবং শক্ত রোল পৃষ্ঠের দীর্ঘ পাসে নির্ভুলতা বজায় রাখে।
ক্লাইম্ব কাটিং একটি একক কৌশল নয়; প্রতিটি পাসের জন্য এটি একটি সিদ্ধান্ত। রুক্ষ, আঁশযুক্ত বা অস্থির অবস্থার মধ্য দিয়ে পেতে প্রচলিত কাটিং ব্যবহার করুন। ফিনিশিং পাসের জন্য ক্লাইম্ব কাটিং ব্যবহার করুন যেখানে পৃষ্ঠের গুণমান এবং টুলের জীবন সবচেয়ে গুরুত্বপূর্ণ। আধুনিক CNC রোল মিলিং সরঞ্জামে, ক্লাইম্ব কাটিং আপনার ডিফল্ট ফিনিশিং কৌশলের অংশ হওয়া উচিত।
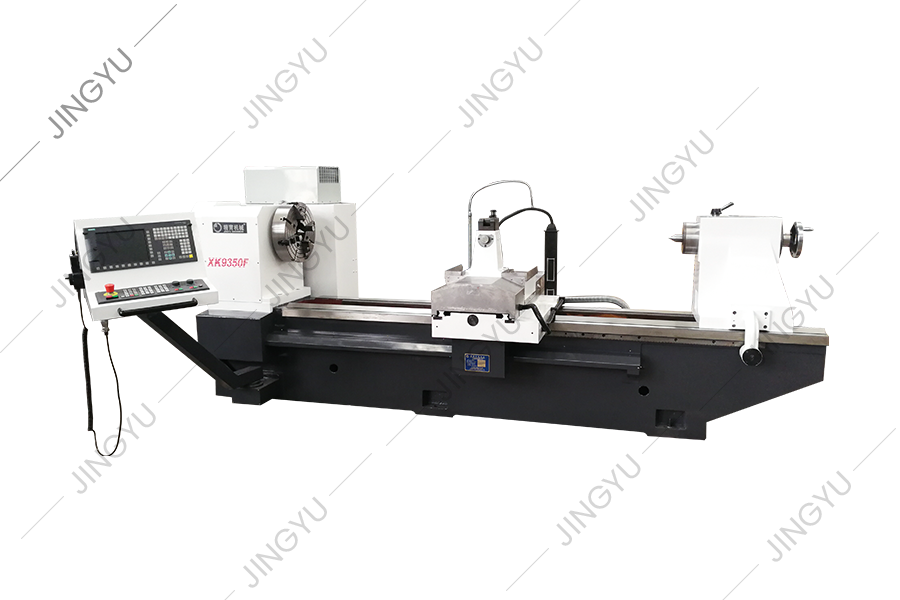
Xk9350 সিরিজ সিএনসি রেবার রোল ক্রিসেন্ট গ্রোভ মিলিং মেশিনটি xk500 প্রকারের আপগ্রেড পণ্য, যা 500 মিমি এর চেয়ে কম ব্যাস এবং দৈর্ঘ্য 2500 মিমি এর চেয...
বিশদ দেখুন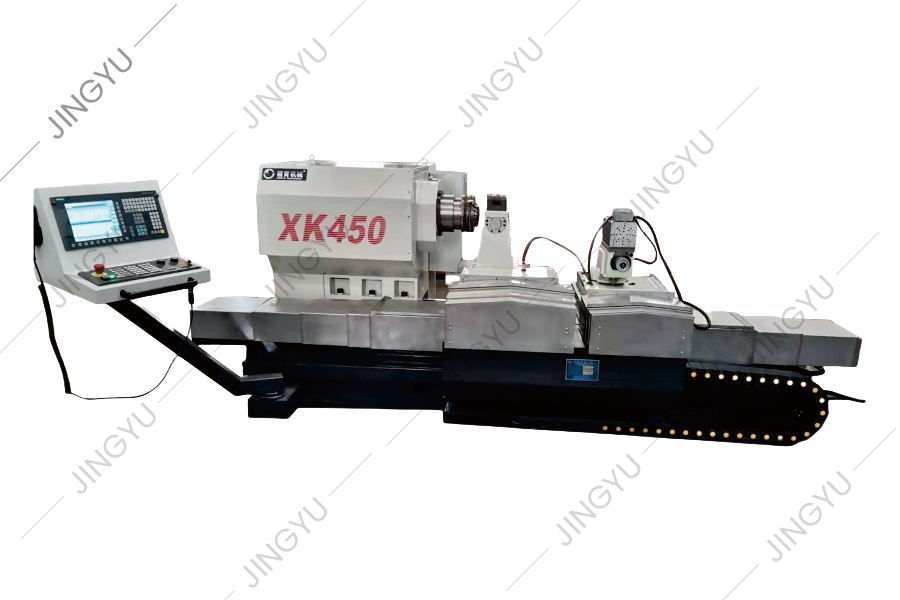
আমরা রেবার রোলগুলির প্রক্রিয়াজাতকরণ এবং ব্যবহারে সমৃদ্ধ অভিজ্ঞতা জোগাড় করেছি এবং দেশে এবং বিদেশে অনুরূপ উন্নত পণ্যগুলির প্রযুক্তি সম্পর্কে গভীর-ব...
বিশদ দেখুন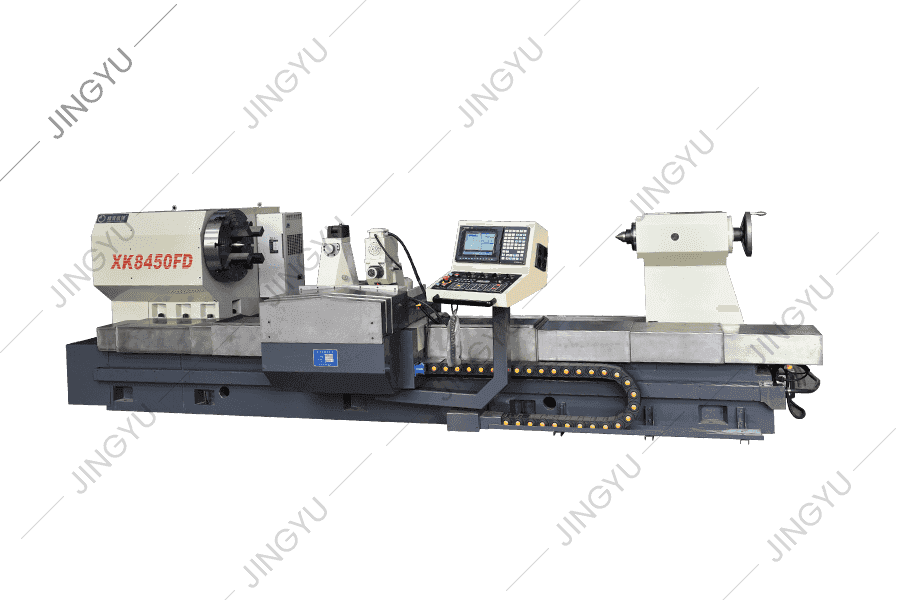
হাই স্পিড স্টিল রোল প্রসেসিংয়ের সমস্যাগুলির পরিপ্রেক্ষিতে, XK8450 সিএনসি রোল মিলিং মেশিনটি আমাদের সংস্থার XK9350 সিরিজের ভিত্তিতে তৈরি একটি নতুন ধ...
বিশদ দেখুন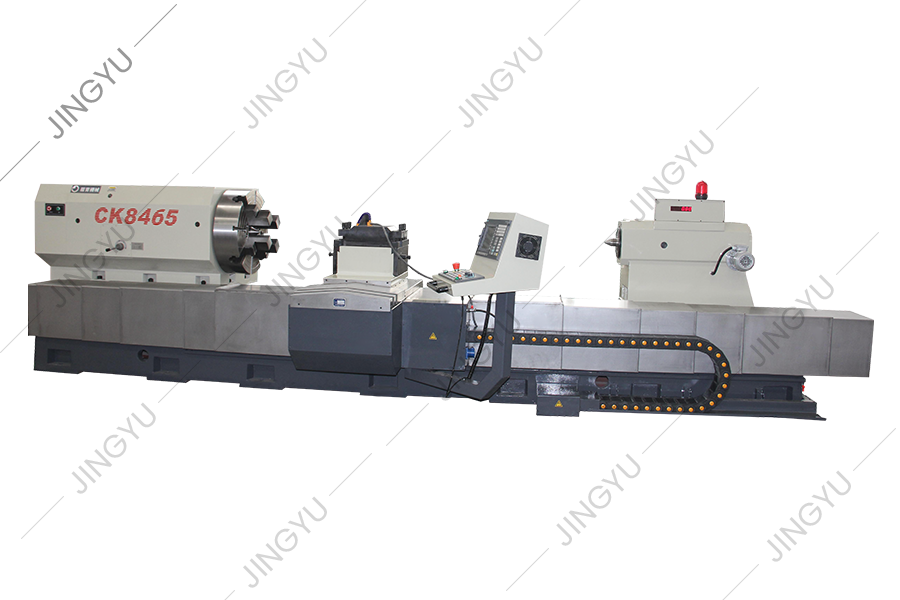
CK8465H CNC রোল লেদ বিছানা একটি 2 3 ভারী শুল্ক লিনিয়ার রোলিং গাইড কাঠামো গ্রহণ করে, অর্থাৎ দুটি আয়তক্ষেত্রাকার গাইড রেল বিছানায় অনুভূমিকভাবে সাজ...
বিশদ দেখুন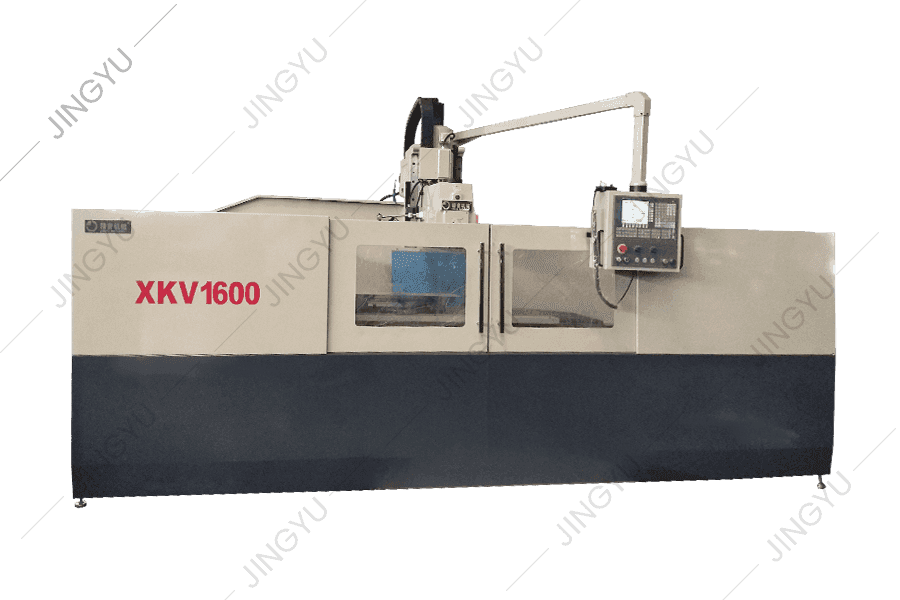
সিএনসি-রেইনফোর্সড মিলিং মেশিনটি একটি পূর্ণ-গিয়ার স্পিন্ডল বাক্স গ্রহণ করে এবং স্পিন্ডল ট্রান্সমিশন অংশটি বড় টর্ক, কম শব্দ এবং উচ্চ নির্ভুলতার সাথ...
বিশদ দেখুন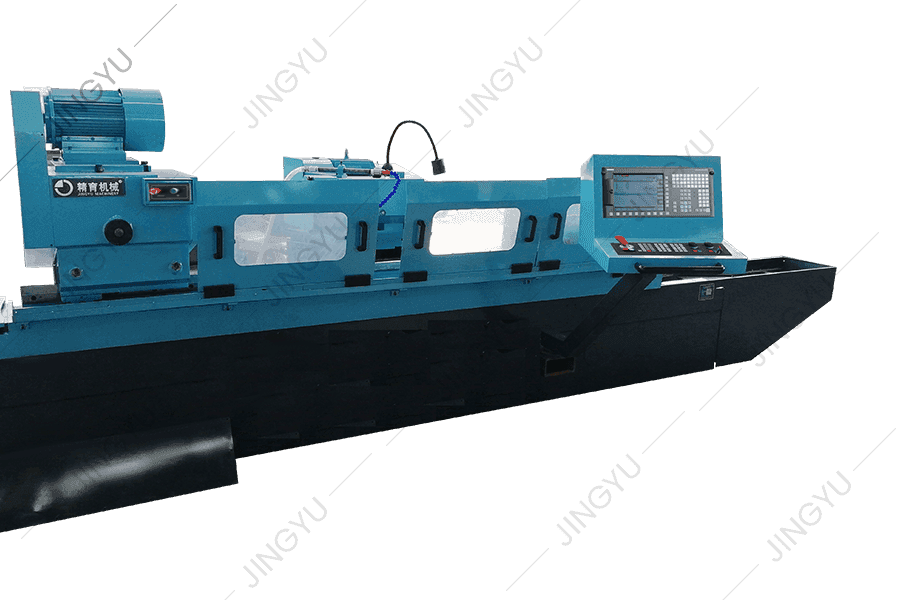
এমকে 8450 সিএনসি রোল গ্রাইন্ডারটি মূলত রুক্ষ গ্রাইন্ডিং, আধা-ফিনিশ গ্রাইন্ডিং, সূক্ষ্ম গ্রাইন্ডিং এবং টংস্টেন কার্বাইড রোলার রিংগুলির বাইরের চেনাশো...
বিশদ দেখুন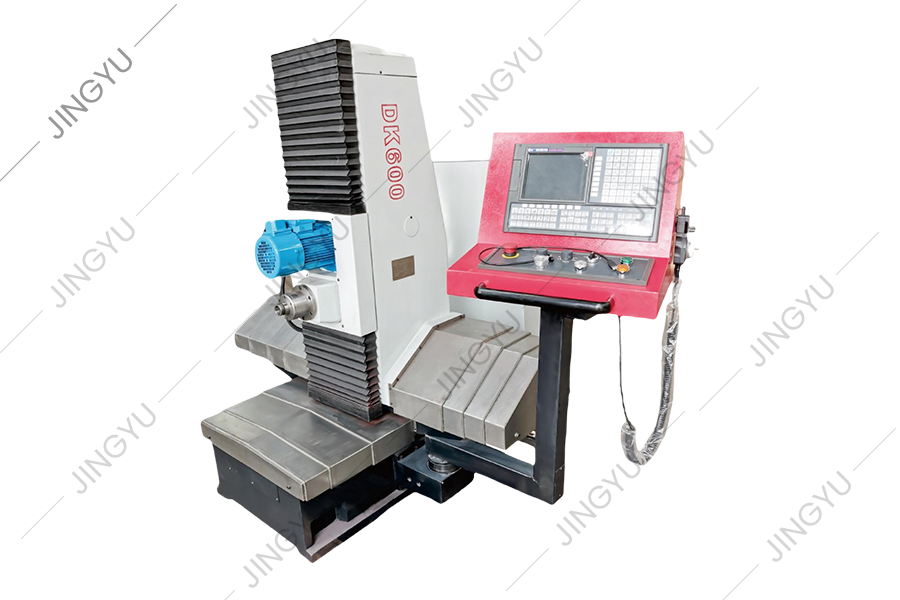
সিএনসি রোল খোদাই করা মেশিনটি বিভিন্ন রোল এন্ড ফেস চিহ্নগুলি প্রক্রিয়াজাতকরণের জন্য উপযুক্ত। স্বয়ংক্রিয় সম্পাদনা সফ্টওয়্যারটির মাধ্যমে এটি ব্যবহ...
বিশদ দেখুন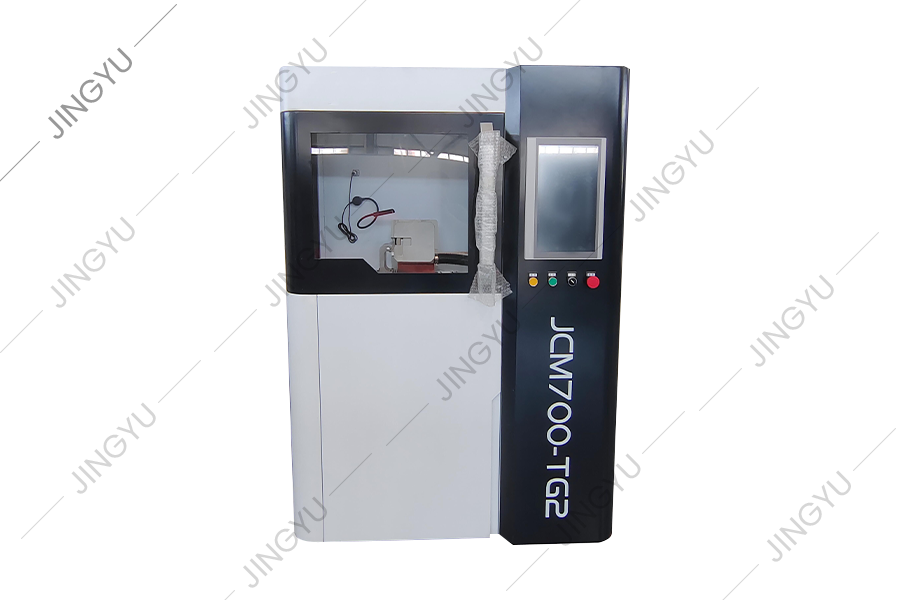
এই মেশিনটি মূলত রোল থ্রেডেড ক্রস রিবের মিলিং কাটারটি নাকাল এবং মেরামত করার জন্য ব্যবহৃত হয়, যা সহজেই জাতীয় স্ট্যান্ডার্ড, জাপানি স্ট্যান্ডার্ড, ব...
বিশদ দেখুন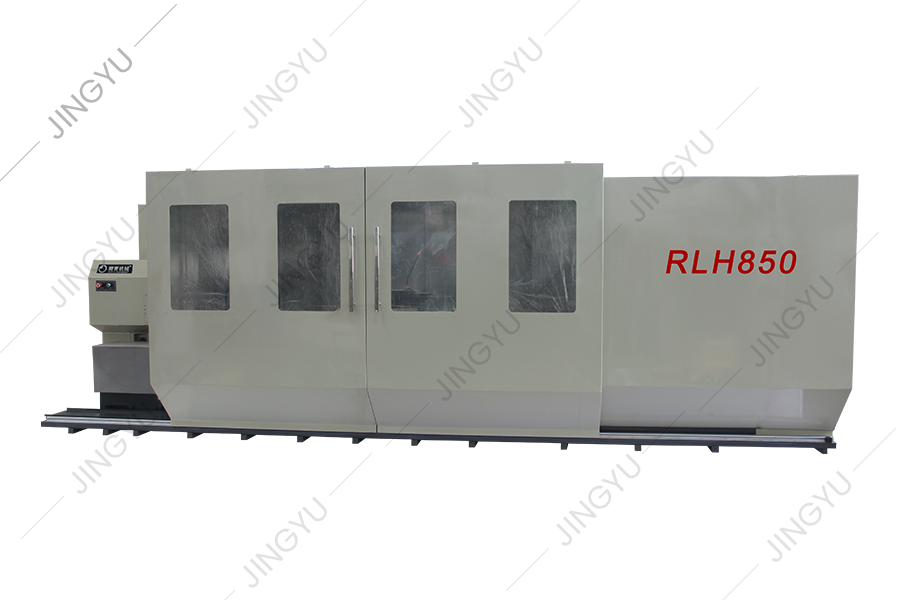
এই মেশিন সরঞ্জামটি হ'ল একটি নতুন ধরণের সিএনসি রোল গ্রোভিং মেশিন সরঞ্জাম যা সংস্থার সিএনসি রোল মিলিং মেশিন সিরিজের উপর ভিত্তি করে তৈরি করা হয়ে...
বিশদ দেখুন
এই সিরিজটি মূলত সিবিএন ব্লেড, পিসিডি ব্লেডস, চাকস, স্ক্রু ইত্যাদির মতো সিএনসি রোল ল্যাথগুলির জন্য সাধারণ পরা অংশ সরবরাহ করে
বিশদ দেখুননং 3, জিংহে রোড, ঝ্যাক্সি ইন্ডাস্ট্রিয়াল পার্ক, চংকুয়ান জেলা, ন্যান্টং, জিয়াংসু প্রদেশ, 226003, পি.আর.চিনা
info@rolllathe.com জেনিফের্গাও@রোল্ল্যাথ.কম
+86-513-85636116
কপিরাইট © ন্যান্টং জিঙ্গিউ মেশিনারি কোং, লিমিটেড সমস্ত অধিকার সংরক্ষিত

