

Cat:সিএনসি রোল মিলিং মেশিন
সিএনসি রোল নচিং মেশিন
Xk9350 সিরিজ সিএনসি রেবার রোল ক্রিসেন্ট গ্রোভ মিলিং মেশিনটি xk500 প্রকারের আপগ্রেড পণ্য, যা 500 মিমি এর চেয়ে কম ব্যাস এবং দৈর্ঘ্য 2500 মিমি এর চেয...
বিশদ দেখুন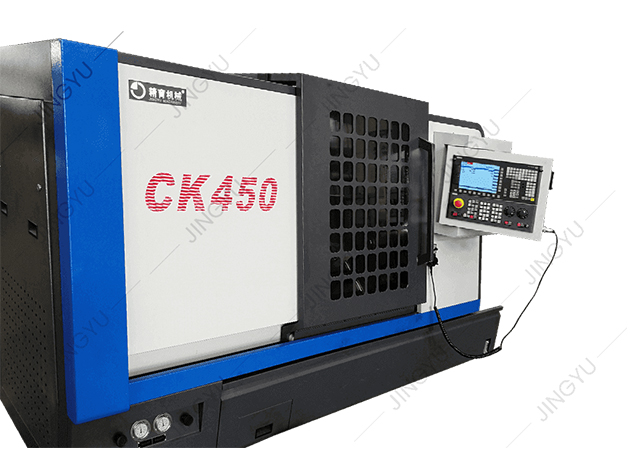
একটি নয় টন ওয়ার্ক রোল কেন্দ্রগুলির মধ্যে বসে আছে, এবং জব শীটটি একটি জীর্ণ জার্নাল কীওয়ে পুনরায় কাটার জন্য এবং শেষ মুখে চারটি ট্যাপ করা গর্তের জন্য বলেছে। শুধুমাত্র স্ট্যাটিক টুলিং সহ একটি লেথে, সেই রোলটিকে আনলোড করতে হবে, একটি মিলিং মেশিনে নিয়ে যেতে হবে, পুনরায় চক করতে হবে, নির্দেশিত করতে হবে, মেশিন করতে হবে, তারপরে ফিরিয়ে আনতে হবে এবং ফিনিশিং পাসের জন্য পুনরায় স্থাপন করতে হবে। বেশিরভাগ রোলের দোকানে, সেই চক্করটি সম্পূর্ণ শিফট খায়।
একটি চালিত টুল, যাকে ট্রেড একটি লাইভ টুলও বলে, চক্কর সরিয়ে দেয়। এটি একটি চালিত ধারক যা ঘূর্ণমান কাটার সরঞ্জামগুলি গ্রহণ করে এবং সেগুলিকে বুরুজ বা টুল পোস্ট থেকে চালিত করে, তাই মিলিং, ড্রিলিং, ট্যাপিং এবং গ্রুভিং একই মেশিনে ঘটে যা একই সেটআপে, ডেটাম হারানো ছাড়াই রোলটি ঘুরিয়ে দেয়। সংক্ষিপ্ত উত্তর: আপনার রোল ওয়ার্কের মধ্যে যদি নিয়মিত কীওয়ে, ফ্ল্যাট, তেলের গর্ত, শেষ মুখের প্যাটার্ন বা রোলড-ইন গ্রুভ থাকে, তাহলে একটি চালিত স্টেশন সাধারণত কয়েক ডজন কাজের মধ্যে তার খরচ পরিশোধ করে। দীর্ঘ উত্তর হল টর্ক, ইন্টারফেস ফিট, এবং ব্রোশারের পরিবর্তে বৈশিষ্ট্যের জন্য স্টেশনের আকার দেওয়া।
একটি স্ট্যাটিক হোল্ডার একটি সন্নিবেশ বা একটি ড্রিল ক্ল্যাম্প করে এবং এটিকে স্থির রাখে। প্রতিটি কাটিং গতি ওয়ার্কপিস স্পিন্ডল থেকে আসে, তাই মেশিনটি শুধুমাত্র বিপ্লবের পৃষ্ঠগুলি তৈরি করতে পারে: ব্যাস, কাঁধ, মুখ, চেমফার এবং রেডিআই। একটি রোল লেথের জন্য যা কাজের মূল রয়ে যায় এবং চালিত টুলিং এটি সম্পর্কে কিছুই পরিবর্তন করে না।
একটি চালিত টুল টুলটিতে একটি স্বাধীন ঘূর্ণন গতি যোগ করে। হোল্ডারের ভিতরে, একটি গিয়ার ট্রেন - বা উচ্চ-মূল্যায়িত মডেলগুলিতে একটি বেভেল বা প্ল্যানেটারি সেট - একটি নির্দিষ্ট অনুপাতে একটি কোলেট বা আর্বারকে বুরুজের একটি ড্রাইভ শ্যাফ্টে পরিণত করে। সেই একক সংযোজন মেশিন যা করতে পারে তা পরিবর্তন করে:
যে শেষ বিন্দু অর্থনীতি চালিত. প্রতিবার একটি রোল লেদ ত্যাগ করে এবং ফিরে আসে, কাউকে এটিকে পুনরায় চক করতে হবে, রানআউট পুনরায় নির্দেশ করতে হবে এবং সরঞ্জামগুলিকে পুনরায় স্পর্শ করতে হবে। পাঁচ টন রোলে, যা ঘন্টায় পরিমাপ করা হয়।
ইন্টারফেস সিদ্ধান্ত নেয় আপনি আসলে কি কিনতে পারেন। VDI 30 এবং VDI 40 আসন মাঝারি আকারের lathes প্রাধান্য; BMT 45, 55 এবং 65 ভারী মেশিনে সাধারণ এবং বেশি টর্ক বহন করে কারণ ড্রাইভ কাপলিং বড়। Capto C5 এবং C6, এবং HSK-T, প্রদর্শিত হয় যেখানে পুনরাবৃত্তিযোগ্য টুল পরিবর্তনগুলি পিক টর্কের চেয়ে বেশি গুরুত্বপূর্ণ। একটি ধারক নির্দিষ্ট করার আগে, তিনটি সংখ্যা নিশ্চিত করুন: আসনের আকার, স্টেশন ড্রাইভের অনুপাত, এবং লাইভ টুলিং নিযুক্ত সহ মেশিনের সর্বোচ্চ স্পিন্ডেল গতি। অনেক lathes উপর যে সিলিং বাঁক গতি ভাল নিচে বসে.
চালিত টুলিং প্রতিটি বৈশিষ্ট্যের উত্তর নয়। নীচের টেবিলটি স্টেশন দ্বারা স্টেশন নির্ধারণ করার দ্রুততম উপায়।
| অপারেশন | স্ট্যাটিক ধারক | চালিত টুল | ব্যবহারিক নোট |
|---|---|---|---|
| OD বাঁক, সম্মুখীন, chamfering | হ্যাঁ | প্রয়োজন নেই | স্পিন্ডেল ঘূর্ণন পৃষ্ঠ তৈরি করে |
| একটি রোল জার্নালে কীওয়ে | না | হ্যাঁ | রোটারি কাটার প্লাস লক করা সি-অক্ষ |
| একটি জার্নালে ফ্ল্যাট বা স্প্যানার মুখ | না | হ্যাঁ | রেডিয়াল ধারক; Y-অক্ষ শুধুমাত্র কেন্দ্র থেকে অফসেট হলে |
| বোল্ট বৃত্ত বা শেষ মুখের উপর টোকা গর্ত | না | হ্যাঁ | অক্ষীয় ধারক, সি-অক্ষ সূচীকরণ, কঠোর লঘুপাত |
| রেডিয়াল তেল বা শীতল গর্ত | না | হ্যাঁ | থ্রু-টুল কুল্যান্ট পার্থক্য করে |
| বার রোল নেভিগেশন grooves এবং পাঁজর পাস | না | হ্যাঁ | ভলিউম এ ডেডিকেটেড খাঁজ মেশিন |
এটি একটি নিয়মের পরিবর্তে একটি ফিল্টার হিসাবে পড়ুন। যদি একটি বৈশিষ্ট্য রোলের নিজস্ব ঘূর্ণন থেকে বৃদ্ধি পায়, তাহলে একটি স্ট্যাটিক হোল্ডার সস্তা, শক্ত এবং বজায় রাখা সহজ। যদি এটি না হয়, একটি চালিত স্টেশন মেশিনে রোল রাখার একমাত্র উপায়।
টুলের টর্ক একটি স্টেশন ব্যবহারযোগ্য কিনা তা নির্ধারণ করে এবং এটি স্পেক শীটে মোটর রেটিং এর মত নয়। একটি VDI 30 স্টেশন সাধারণত কোলেটে 15 থেকে 30 Nm সরবরাহ করে; একটি BMT 55 বা 65 স্টেশন একটি 2:1 হ্রাস সহ 60 থেকে 120 Nm সরবরাহ করতে পারে, নির্মাতার উপর নির্ভর করে। গতি বৃদ্ধির সাথে সাথে ব্যবহারযোগ্য টর্ক কমে যায় কারণ অনুপাত স্থির থাকে, তাই একটি স্টেশন যা 1,500 rpm-এ আরামদায়কভাবে কাটে একই উপাদানে 5,000 rpm-এ স্টল হতে পারে।
রোল উপকরণ এই কংক্রিট তৈরি. একটি নরম 45# ইস্পাত জার্নাল মেশিন সহজে; একটি আনয়ন-কঠিন 60 HRC শেল নেই। শক্ত করা রোল পৃষ্ঠগুলি সাধারণত সিরামিক বা CBN সন্নিবেশ দ্বারা বাঁকানো হয়, অথবা মিলের পরিবর্তে গ্রাউন্ড করা হয়, তাই আপনি যে বৈশিষ্ট্যটি মিল করার পরিকল্পনা করছেন তা শক্ত অঞ্চলে বা শুধুমাত্র নরম জার্নাল এবং শেষ-মুখের অংশে বসে কিনা তা পরীক্ষা করে দেখুন।
ছোট-ব্যাসের ড্রিলস এবং গভীর বৈশিষ্ট্যের এন্ড মিলের জন্য প্রয়োজন থ্রু-টুল কুল্যান্ট, সাধারণত 20 থেকে 40 বার, কাটা জায়গায় স্প্রে করার পরিবর্তে হোল্ডারের মাধ্যমে বিতরণ করা হয়। চিপ ইভাকুয়েশন হল অন্য অর্ধেক: স্থির বিশ্রামের কাছাকাছি কাজ করা একটি রেডিয়াল ধারকের সীমিত ছাড়পত্র রয়েছে এবং একটি দীর্ঘ-নাগালের ধারক যা নাগালের সমস্যা সমাধান করে প্রায়ই একই গতিতে বকবক পুনরায় চালু করে।
একজন ধারক উত্পাদনে প্রবেশের আগে দুটি গ্রহণযোগ্যতা পরীক্ষা: ধারকের মুখ থেকে 50 মিমিতে মোট নির্দেশিত রানআউট, আদর্শভাবে 0.01 মিমি বা তার চেয়ে ভাল, এবং সর্বাধিক লাইভ-টুল গতিতে G2.5 এর সাথে ভারসাম্য। উভয়ই যাচাই করার জন্য সস্তা এবং পরে আবিষ্কার করা ব্যয়বহুল।
একটি চালিত স্টেশন ন্যায্যতা করার সবচেয়ে পরিষ্কার উপায় হল বিকল্প মূল্য। নীচের চার্টে একটি কীওয়ে এবং চারটি শেষ-মুখে ট্যাপ করা ছিদ্র সহ একটি মাঝারি আকারের কাজের রোল ব্যবহার করা হয়েছে, একটি অন-লেথ লাইভ স্টেশনের সাথে তুলনা করা হয়েছে যে দুটি রুটে বেশিরভাগ দোকান ফিরে আসে।
রোল প্রতি সেটআপ সময়, মিনিট
লেদ উপর চালিত টুল - 12 মিনিট
হ্যান্ড লেআউট এবং গ্রাইন্ডিং - 95 মিনিট
দ্বিতীয় মেশিন রুট - 165 মিনিট
ব্যবধান শুধু শ্রম নয়। অফ-লেথ রাউটিং হ্যান্ডলিং ঝুঁকি যোগ করে, কারণ স্লিংস, ফর্কলিফ্ট এবং রি-চকিং যেখানে রোল জার্নালগুলি ডেন্ট সংগ্রহ করে এবং যেখানে ঘনত্ব হারিয়ে যায়। একটি শিডিউলিং খরচও আছে: একটি পাঁচ টন রোলের জন্য যথেষ্ট বড় একটি মিলিং মেশিন সাধারণত ব্যস্ত থাকে, তাই রোলটি একটি অপারেটরের জন্য অপেক্ষা করার আগে একটি সারিতে অপেক্ষা করে।
সবচেয়ে সাধারণ স্পেসিফিকেশন ভুল পুনরাবৃত্তি হয়:
হোল্ডারের পছন্দ মেশিনকে অনুসরণ করে, অন্যভাবে নয়। একটি কঠোর বিছানা, একটি ভারী টেলস্টক এবং একটি লক করা সি-অক্ষ সহ একটি রোল লেদ একটি লাইভ স্টেশনকে উত্পাদনশীল করে তোলে; একটি হালকা লেদ একই ধারক এটি রেট টর্ক পৌঁছানোর অনেক আগে বকবক করবে. একটি মেশিন নির্দিষ্ট করার সময়, একটি সেটআপে অবশ্যই যে বৈশিষ্ট্যগুলি কাটাতে হবে তা তালিকাভুক্ত করুন, তারপরে লাইভ স্টেশনের সংখ্যা, তাদের অভিযোজন এবং তাদের টর্কগুলিতে ফিরে যান।
 ভারী রোল বাঁক জন্য CK84 সিরিজ CNC রোল লেদ সিমেন্স 828D কন্ট্রোল, কঠোর গাইডওয়ে এবং 90 কিলোওয়াট স্পিন্ডল স্যুট একক-সেটআপ মেশিন ডেডিকেটেড নচিংয়ের আগে বড় রোলের সাথে হেভি-ডিউটি CK84 রোল লেদ। পণ্য দেখুন →
পাস প্যাটার্ন, বার এবং সেকশন রোলের উপর পাঁজর এবং ক্রিসেন্ট গ্রুভের জন্য, ডেডিকেটেড নচিং এবং রোল মিলিং মেশিনগুলি ভলিউমকে ন্যায্যতা দিলে আরও বেশি উত্পাদনশীল থাকে, কারণ তারা একটি একক টারেট স্টেশনের উপর নির্ভর না করে রোল এবং কাটারকে একসাথে সূচী করে।
একটি চালিত ধারক একটি নোংরা পরিবেশে প্রতি মিনিটে হাজার হাজার বিপ্লবে চলমান একটি গিয়ারড সমাবেশ। এর জীবন তিনটি অভ্যাসের উপর নির্ভর করে: ড্রাইভের কাপলিংকে পরিষ্কার রাখা এবং হালকাভাবে গ্রীস করা, কোনো প্রভাবের পরে রানআউট চেক করা, এবং পৃষ্ঠের ফিনিশিংয়ে পরিধানের আগে কোলেট এবং সিল প্রতিস্থাপন করা। একটি স্টেশন যা টেপার বা বকবক উত্পাদন শুরু করে সাধারণত একটি জীর্ণ কোলেট বা একটি চিপড ড্রাইভ কাপলিং রিপোর্ট করে, মেশিনের ত্রুটি নয়।
 CNC ক্রিসেন্ট গ্রুভ মিলিং মেশিনের খুচরা যন্ত্রাংশ কার্বাইড এবং পিসিডি কাটার, মিলিং হোল্ডার, ব্রোঞ্জ সাপোর্ট ব্লক এবং ফিক্সচার CNC ক্রিসেন্ট গ্রুভ মিলিং মেশিনকে সঠিক রাখতে এবং পরিধান-সম্পর্কিত ডাউনটাইম কমাতে সাহায্য করে। পণ্য দেখুন →
স্পেয়ারের প্রাপ্যতা কেনার পরে না করে কেনার আগে যাচাই করা উচিত। কোলেট, রিটেইনিং নব, ড্রাইভ কী এবং গিয়ার সেটগুলি হল সেই অংশগুলি যা প্রথমে ব্যর্থ হয় এবং একটি ধারক যা স্থানীয়ভাবে মেরামত করা যায় না তা একটি টুলের পরিবর্তে স্ক্র্যাপ হয়ে যায়। কারণ ড্রাইভ সিস্টেম পজিশনিং নির্ভুলতাকে নিয়ন্ত্রণ করে যতটা মেকানিক্স করে, এটিও বোঝার মতো সিএনসি সিস্টেম কীভাবে সি-অক্ষ সূচক পরিচালনা করে আপনি একটি স্পেসিফিকেশন প্রতিশ্রুতি আগে.
চালিত সরঞ্জাম একটি সহজবোধ্য বাণিজ্য. তাদের দাম একটি স্ট্যাটিক হোল্ডারের চেয়ে বেশি, তাদের কুল্যান্ট এবং টর্কের প্রয়োজন যা মেশিনকে সরবরাহ করতে হবে এবং তারা সেই বিনিয়োগটি উপার্জন করে যেখানে একটি বৈশিষ্ট্য চালু করা যায় না। একটি রোলের দোকানে এই বৈশিষ্ট্যগুলি অনুমানযোগ্য: কীওয়ে, ফ্ল্যাট, শেষ মুখের গর্ত, রেডিয়াল তেল প্যাসেজ এবং পাসের খাঁজ। একটি সাধারণ মাসে কতগুলি উপস্থিত হবে তা গণনা করুন, তাদের কাছে পৌঁছানোর জন্য আপনি বর্তমানে যে পরিচালনা করছেন তার মূল্য নির্ধারণ করুন এবং সিদ্ধান্ত সাধারণত নিজেই নেয়। যেখানে চালিত টুলিং মাপসই হয় না, স্ট্যাটিক টুলিং এখনও দৃঢ়তা, খরচ এবং সরলতার উপর জয়লাভ করে, এবং এটি জোর করার কোন কারণ নেই। দোকানের জন্য হোল্ডারের পরিবর্তে একটি মেশিন কেনার জন্য, থেকে শুরু করুন রোলার মেশিনিং সরঞ্জাম যেটি আপনি আসলে যে রোল আকারগুলি প্রক্রিয়া করেন তার সাথে মেলে, তারপর সেই রোলগুলির চাহিদা অনুযায়ী স্টেশনগুলি নির্দিষ্ট করুন৷
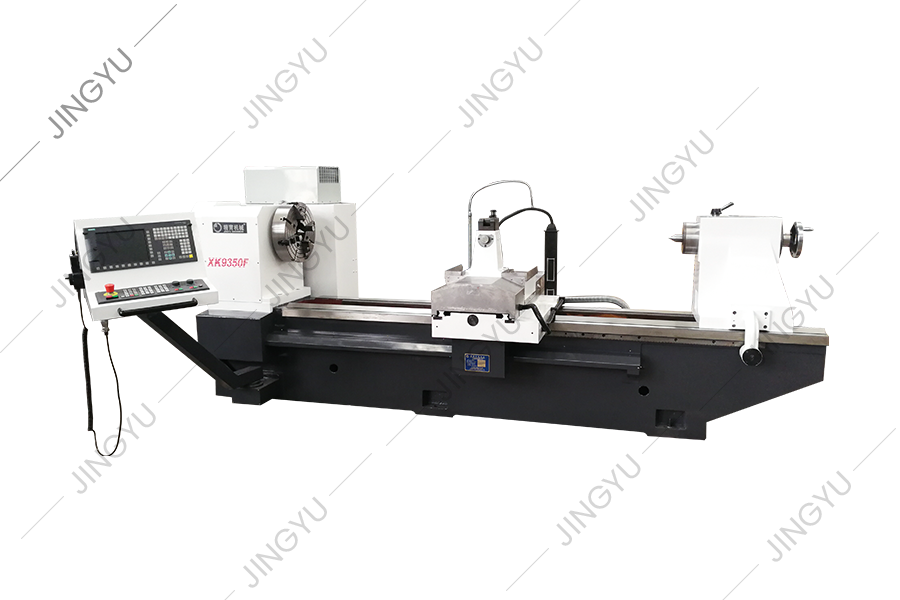
Xk9350 সিরিজ সিএনসি রেবার রোল ক্রিসেন্ট গ্রোভ মিলিং মেশিনটি xk500 প্রকারের আপগ্রেড পণ্য, যা 500 মিমি এর চেয়ে কম ব্যাস এবং দৈর্ঘ্য 2500 মিমি এর চেয...
বিশদ দেখুন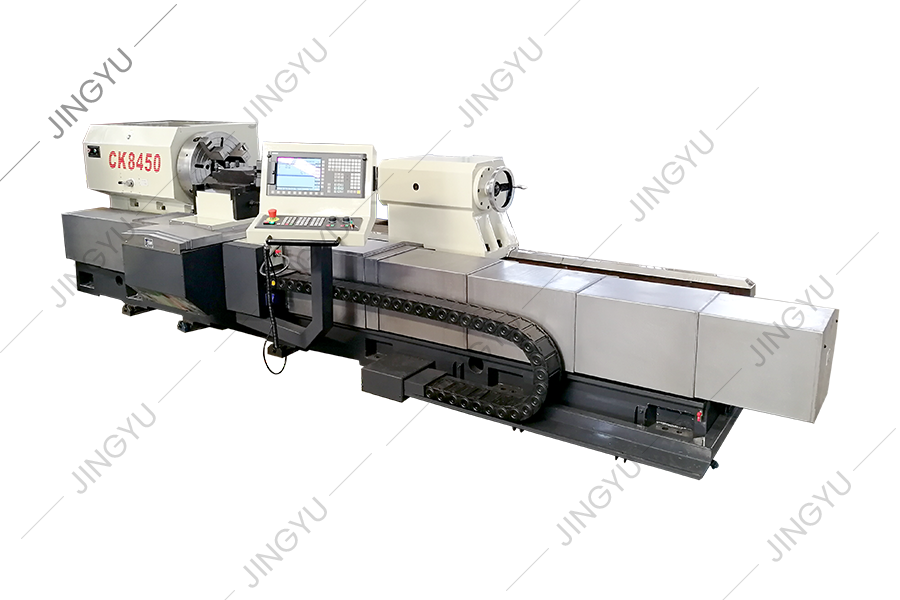
মেশিন সরঞ্জামগুলির এই সিরিজটি মূলত রোলগুলি পাস এবং প্রক্রিয়া করতে ব্যবহৃত হয়। এটি রোলগুলির বাইরের বৃত্ত এবং রোল ঘাড়ও ঘুরিয়ে দিতে পারে এবং রোলগু...
বিশদ দেখুন
সিকে 84 সিরিজ সিএনসি রোল লেদ সিমেন্স 828 ডি সিএনসি সিস্টেম গ্রহণ করে এবং একটি সার্ভো মোটর দ্বারা চালিত হয়। এই মেশিন সরঞ্জামটি ডিজাইন করার সময়, আম...
বিশদ দেখুন
সিকে 450 ঝোঁক বিছানা সিএনসি লেদ জার্মান সিমেন্স নিয়ন্ত্রণ ব্যবস্থা গ্রহণ করে। মেশিন সরঞ্জামের উপস্থিতি, অপারেটিং সিস্টেম এবং সুরক্ষা সুরক্ষা সিস্ট...
বিশদ দেখুন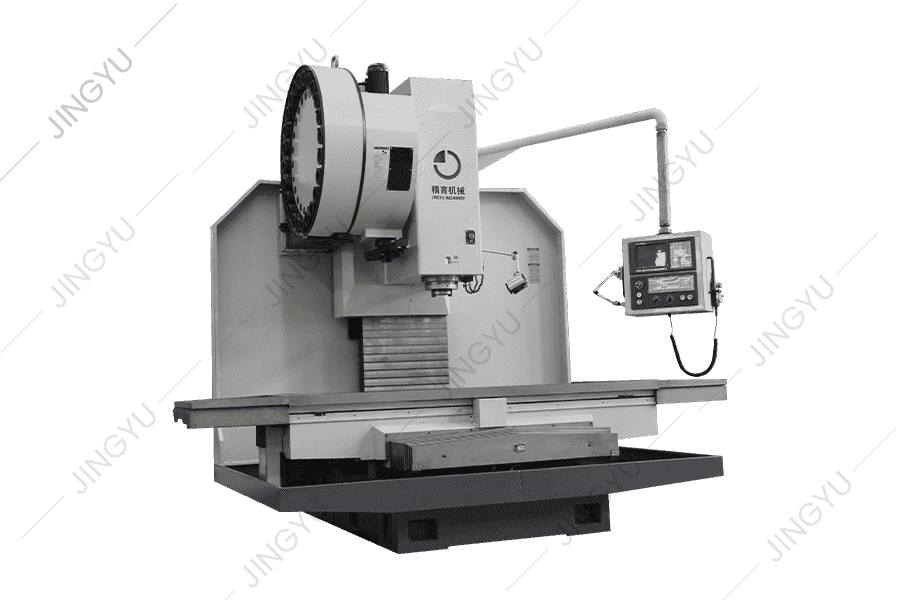
মেশিনের তিনটি অক্ষই পি 3-স্তরের 50 × পি 10 বল স্ক্রুগুলি এবং অক্ষীয় অনমনীয়তাটিকে শক্তিশালী করতে 2-এন্ড ফিক্সড প্রেজেনশনের সমাবেশ প্রক্রিয়া ব্যবহ...
বিশদ দেখুন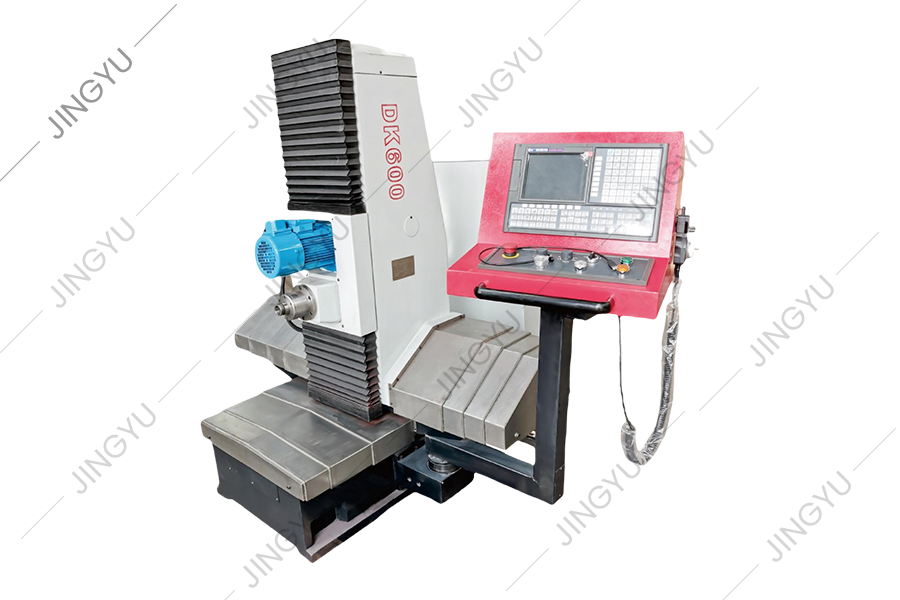
সিএনসি রোল খোদাই করা মেশিনটি বিভিন্ন রোল এন্ড ফেস চিহ্নগুলি প্রক্রিয়াজাতকরণের জন্য উপযুক্ত। স্বয়ংক্রিয় সম্পাদনা সফ্টওয়্যারটির মাধ্যমে এটি ব্যবহ...
বিশদ দেখুন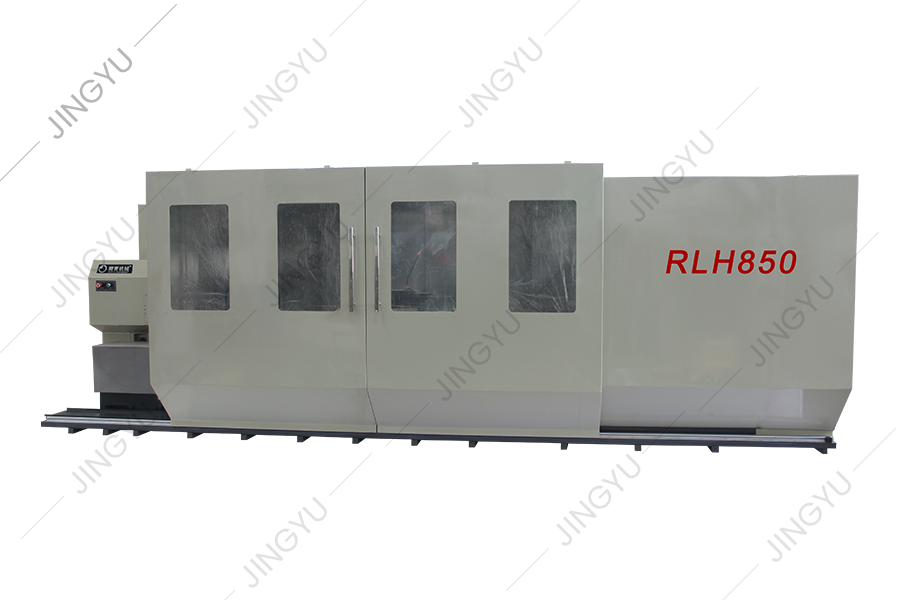
এই মেশিন সরঞ্জামটি হ'ল একটি নতুন ধরণের সিএনসি রোল গ্রোভিং মেশিন সরঞ্জাম যা সংস্থার সিএনসি রোল মিলিং মেশিন সিরিজের উপর ভিত্তি করে তৈরি করা হয়ে...
বিশদ দেখুন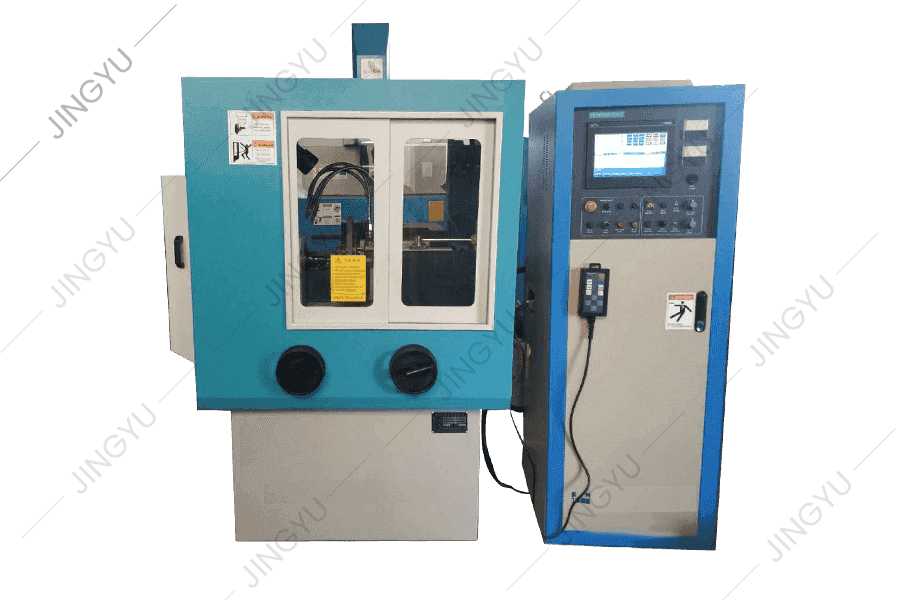
এমএক্স 2550 একটি স্ট্যান্ডার্ড ডায়মন্ড হুইল ড্রেসিং মেশিন যা ধাতববিদ্যার ইস্পাত কলগুলির জন্য ডায়মন্ড চাকা গঠন এবং ড্রেসিংয়ের জন্য ব্যবহৃত হয়। হ...
বিশদ দেখুন
এই সিরিজটি মূলত সিএনসি ক্রিসেন্ট গ্রোভ মিলিং মেশিনগুলির জন্য সাধারণ পরা অংশগুলি যেমন মিলিং টুল হোল্ডার, মিলিং কাটারস, সাপোর্ট ব্লকস, ম্যান্ড্রেল ফি...
বিশদ দেখুন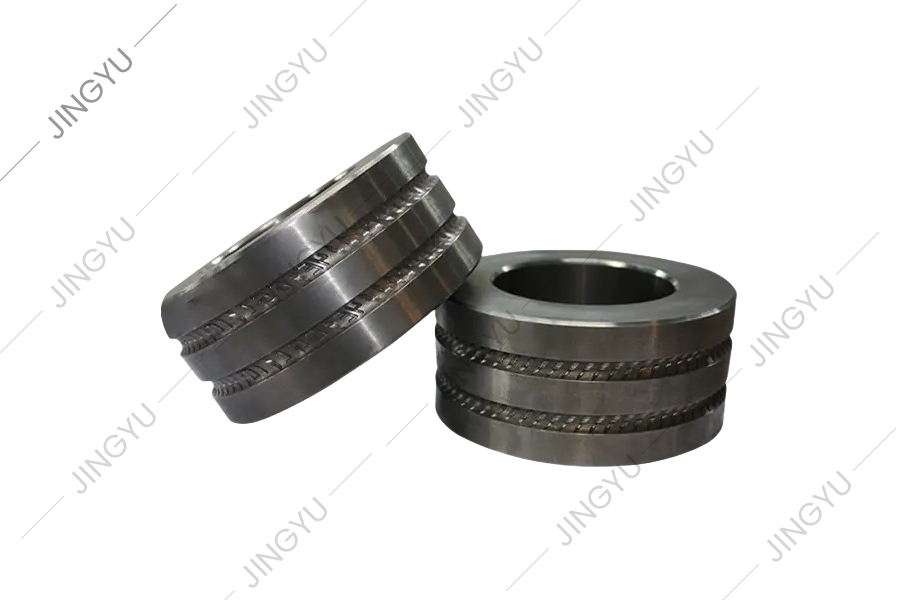
এই সিরিজটি মূলত সিএনসি টিসি রিং গ্রাইন্ডিং মেশিন এবং যৌগিক রোল গ্রাইন্ডিং মেশিনগুলির জন্য সাধারণ পরা অংশগুলি সরবরাহ করে, যেমন ম্যান্ড্রেলস, গতিশীল ...
বিশদ দেখুননং 3, জিংহে রোড, ঝ্যাক্সি ইন্ডাস্ট্রিয়াল পার্ক, চংকুয়ান জেলা, ন্যান্টং, জিয়াংসু প্রদেশ, 226003, পি.আর.চিনা
info@rolllathe.com জেনিফের্গাও@রোল্ল্যাথ.কম
+86-513-85636116
কপিরাইট © ন্যান্টং জিঙ্গিউ মেশিনারি কোং, লিমিটেড সমস্ত অধিকার সংরক্ষিত

