

Cat:সিএনসি রোল মিলিং মেশিন
সিএনসি খাঁজ এবং চিহ্নিতকরণ মেশিন
Xk9350 সিরিজ সিএনসি রেবার রোল ক্রিসেন্ট গ্রোভ মিলিং মেশিনটি xk500 প্রকারের আপগ্রেড পণ্য, যা 500 মিমি এর চেয়ে কম ব্যাস এবং দৈর্ঘ্য 2500 মিমি এর চেয...
বিশদ দেখুন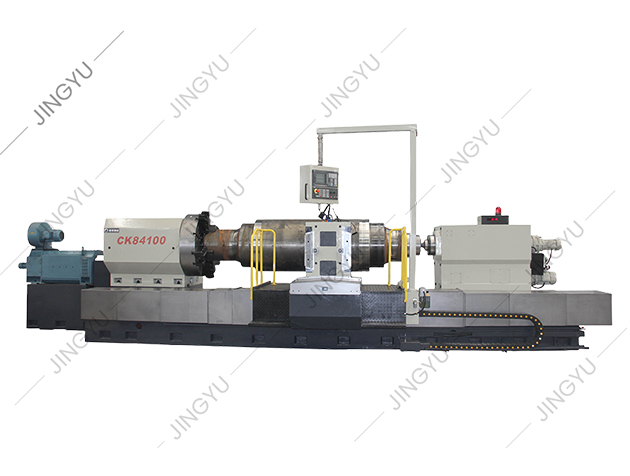
একজন যন্ত্রবিদ একটি লেদ এর মধ্যে একটি স্টিলের রোল লোড করেন, গার্ড বন্ধ করেন এবং সাইকেল শুরু করতে চাপ দেন। বুরুজ সূচী, টুল স্পর্শ বন্ধ, এবং প্রথম পাস 0.05 মিমি মধ্যে একটি পরিষ্কার সিলিন্ডার কাটা. এর কোনটাই দৈবক্রমে ঘটে না। এটি ঘটে কারণ কেউ CNC মৌলিক বিষয়গুলির একটি ছোট সেট বোঝে: অক্ষ, সমন্বয় সিস্টেম, জি-কোড, কাজের অফসেট, টুল ক্ষতিপূরণ এবং নিরাপদ যাচাইকরণ। আপনি যদি CNC-তে নতুন হন বা একটি মেশিন ক্রয়ের মূল্যায়ন করেন, তাহলে এই মৌলিক বিষয়গুলি যা একটি নিয়ন্ত্রিত প্রক্রিয়াকে স্ক্র্যাপ এবং ক্র্যাশ থেকে আলাদা করে।
এই নির্দেশিকাটি আপনাকে মূল জ্ঞান দেয় যে ক্রমে আপনি এটি ব্যবহার করবেন। আপনি দেখতে পাবেন কিভাবে একটি CNC মেশিন চলে, প্রোগ্রামটি এটিকে কী করতে বলে, কীভাবে একটি কাজ সেট আপ করতে হয় এবং ধাতু কাটার আগে কী পরীক্ষা করতে হয়। লক্ষ্য আপনাকে এক বসায় একজন প্রোগ্রামারে পরিণত করা নয়। এটি আপনাকে একটি সেটআপ শীট পড়তে, একটি প্রোগ্রাম অনুসরণ করতে এবং যখন একটি মেশিন বা সরবরাহকারী টেবিলে থাকে তখন আরও ভাল প্রশ্ন জিজ্ঞাসা করতে সহায়তা করে৷
একটি সিএনসি মেশিন একটি কম্পিউটার দ্বারা পরিচালিত একটি মেশিন টুল যা একটি সঞ্চিত প্রোগ্রাম চালায়। কম্পিউটার "জানে না" কিভাবে একটি অংশ কাটা. এটি শুধুমাত্র স্থানাঙ্ক, ফিড রেট এবং স্যুইচিং কমান্ড অনুসরণ করে। শারীরিক ফলাফল তিনটি সাবসিস্টেম একসাথে কাজ করার উপর নির্ভর করে:
যখন একটি মেশিন সঠিকতা হারায়, কারণ খুব কমই একা প্রোগ্রাম। এটি স্পিন্ডলে তাপ বৃদ্ধি, গাইডওয়েতে পরিধান, একটি আলগা টুল ধারক, বা নোংরা পৃষ্ঠ থেকে সেট করা একটি কাজের অফসেট হতে পারে। বেসিক সিএনসি জ্ঞান মানে প্রথমে কোন স্তরটি পরীক্ষা করতে হবে তা জানা।
আপনি যদি রোল মেশিনিং নিয়ে কাজ করেন তবে মেশিন পরিবার নিয়ন্ত্রণের মতোই গুরুত্বপূর্ণ। ক সিএনসি রোলার লেদ প্রস্তুতকারক যেমন Nantong Jingyu মেশিনারি এই একই নীতির চারপাশে মেশিন তৈরি করে, কিন্তু ভারী-শুল্ক বিছানা এবং রোল-নির্দিষ্ট বৈশিষ্ট্য সহ।
প্রতিটি সিএনসি গতি একটি সমন্বয় সিস্টেমে বর্ণনা করা হয়। সবচেয়ে সাধারণ হল কার্টেসিয়ান সিস্টেম: X, Y, এবং Z রৈখিক অক্ষের জন্য, প্লাস A, B, এবং C ঘূর্ণমান অক্ষের জন্য। একটি লেথে, X সাধারণত ব্যাস নিয়ন্ত্রণ করে এবং Z নিয়ন্ত্রণ করে দৈর্ঘ্য। একটি মিলিং মেশিনে, X এবং Y টেবিলের অবস্থান এবং Z স্পিন্ডেল গভীরতা নিয়ন্ত্রণ করে।
দৈনিক ক্রিয়াকলাপে দুটি শূন্য গুরুত্বপূর্ণ। মেশিন জিরো হল একটি নির্দিষ্ট রেফারেন্স যা নির্মাতা দ্বারা সেট করা হয়। কাজের শূন্য হল সেই অংশের জন্য যে পয়েন্টটি আপনি চয়ন করেন, প্রায়শই G54 এর মতো কাজের অফসেট পৃষ্ঠাগুলিতে সংরক্ষণ করা হয়। এখানে একটি ভুল প্রতিটি কাটা স্থানান্তরিত. একটি সাধারণ সহনশীলতা পরীক্ষা হল একটি পরিচিত পৃষ্ঠকে স্পর্শ করা, অফসেট সেট করা এবং তারপর প্রোগ্রাম চালানোর আগে একটি ডায়াল সূচক দিয়ে যাচাই করা।
আরো অক্ষ স্বয়ংক্রিয়ভাবে একটি ভাল মেশিন মানে না. তারা মেশিনটি কী করতে পারে এবং কত সেটআপ দক্ষতা প্রয়োজন তা পরিবর্তন করে। নীচের চার্টটি অক্ষ কনফিগারেশন দ্বারা সাধারণ দোকান-তল ব্যবহার দেখায়।
শতাংশগুলি সাধারণ চাকরী-দোকানের কাজের উদাহরণ, নিয়ম নয়। ব্যবহারিক বিষয় হল যে একটি দক্ষ অপারেটর এবং ভাল ফিক্সচার সহ একটি 3-অক্ষের মেশিন প্রায়ই একটি 5-অক্ষের মেশিনকে মারধর করে যা খারাপভাবে সেট আপ করা হয়।
একটি CNC প্রোগ্রাম ব্লকের একটি তালিকা। প্রতিটি ব্লকে একটি টুল গতি, একটি ফিড রেট, একটি টাকু কমান্ড, বা একটি মেশিন ফাংশন থাকতে পারে। জি-কোডগুলি এক ধরণের গতির জন্য মেশিনকে প্রস্তুত করে। এম-কোড সহায়ক ফাংশন চালু বা বন্ধ করে। আপনাকে প্রতিটি কোড মুখস্ত করার দরকার নেই, তবে আপনার প্রায় প্রতিটি প্রোগ্রামে প্রদর্শিত কোডগুলিকে চিনতে হবে।
| কোড | অর্থ | ব্যবহারিক নোট |
|---|---|---|
| G00 | দ্রুত অবস্থান | সর্বোচ্চ গতিতে চলে। কখনই অনুমান করবেন না এটি একটি ক্ল্যাম্প বা ফিক্সচার এড়াবে। |
| G01 | লিনিয়ার ইন্টারপোলেশন | প্রোগ্রাম করা ফিড হারে একটি সরল রেখায় কাটা। |
| G02/G03 | সার্কুলার ইন্টারপোলেশন (CW/CCW) | একটি চাপ কেন্দ্র বা ব্যাসার্ধের প্রয়োজন, সাথে সঠিক সমতল নির্বাচন। |
| G54 | কাজের সমন্বয় ব্যবস্থা | অংশ শূন্য সংরক্ষণ করে. চক্র শুরু করার আগে সর্বদা যাচাই করুন। |
| G41/G42 | কাটার ক্ষতিপূরণ বাম/ডান | টুল ব্যাসার্ধ দ্বারা টুল পাথ অফসেট করে। ভুল দিক স্ক্র্যাপের সমান। |
| M03/M05 | ঘড়ির কাঁটার দিকে টাকু / টাকু স্টপ | প্রথম কাটার আগে দিক এবং গতি নিশ্চিত করুন। |
| M08/M09 | কুল্যান্ট চালু / কুল্যান্ট বন্ধ | কুল্যান্ট চিপ উচ্ছেদ এবং তাপীয় স্থিতিশীলতাকে প্রভাবিত করে। |
| M30 | প্রোগ্রাম শেষ এবং রিসেট | পরবর্তী চক্রের জন্য প্রোগ্রামটিকে শীর্ষে ফিরিয়ে দেয়। |
প্রোগ্রাম গঠন পৃথক কোড হিসাবে অনেক গুরুত্বপূর্ণ. একটি নিরাপদ ব্লক অর্ডার হল: নিরাপদ স্টার্ট, টুল পরিবর্তন, স্পিন্ডল স্টার্ট, অ্যাপ্রোচ, কাট, প্রত্যাহার, কুল্যান্ট অফ, স্পিন্ডেল স্টপ এবং রিটার্ন। অনেক ক্র্যাশ একটি দ্রুত পদক্ষেপ থেকে আসে যা কাজের অফসেট নিশ্চিত হওয়ার আগে লেখা হয়েছিল।
একটি নির্ভরযোগ্য সিএনসি কাজ একটি ক্রম অনুসরণ করে। ধাপগুলি এড়িয়ে যাওয়া হল একটি মেশিন কীভাবে বাতাস কাটে, ফিক্সচার কাটে বা ভুল জায়গায় ব্যয়বহুল অংশ কাটে। মৌলিক প্রবাহ হল:
রোল মেশিনের জন্য, সেটআপ ক্রম প্রায়ই অতিরিক্ত চেক অন্তর্ভুক্ত করে। একটি ভারী রোলের ওজন কয়েক টন হতে পারে, তাই ক্ল্যাম্পিং ফোর্স, সেন্টার অ্যালাইনমেন্ট এবং স্থির বিশ্রামের অবস্থান সরাসরি গোলাকার এবং টেপারকে প্রভাবিত করে। একটি কঠোর বিছানা এবং একটি স্থিতিশীল নিয়ন্ত্রণ ব্যবস্থা সহ একটি মেশিন অংশগুলির মধ্যে প্রয়োজনীয় অফসেট সংশোধনের সংখ্যা হ্রাস করে।
আপনি যখন একটি মেশিনের মূল্যায়ন করেন, তখন জিজ্ঞাসা করুন কিভাবে নিয়ন্ত্রণ পরিচালনা করে অফসেট শিফটিং, টুল লাইফ ম্যানেজমেন্ট এবং প্রোগ্রাম রিস্টার্ট কাজ করে। এই বৈশিষ্ট্যগুলি প্রভাবিত করে যে একটি অপারেটর একটি ভাঙা টুল বা পাওয়ার বাধা থেকে কত দ্রুত পুনরুদ্ধার করতে পারে।
বিভিন্ন অপারেশন একই CNC বেসিক ব্যবহার করে কিন্তু সেগুলিকে বিভিন্ন উপায়ে প্রয়োগ করে। নীচের গাছটি প্রধান ক্রিয়াকলাপগুলিকে গোষ্ঠীভুক্ত করে যা আপনি একটি সাধারণ মেশিনের দোকানে এবং রোল-নির্দিষ্ট কাজের ক্ষেত্রে দেখতে পাবেন।
প্রতিটি অপারেশন এর চারপাশে তৈরি একটি মেশিন পরিবার আছে। রোল বাঁক জন্য, একটি ডেডিকেটেড CNC রোল লেদ উচ্চ উপাদান অপসারণ এবং সামঞ্জস্যপূর্ণ ব্যাস নিয়ন্ত্রণ সহ নলাকার কাজ পরিচালনা করার জন্য ডিজাইন করা হয়েছে।
 সিমেন্স 828D কন্ট্রোল সহ CK84 সিরিজ CNC রোল লেদ সিমেন্স 828D নিয়ন্ত্রণ সহ CK84100 এবং CK84125 হিসাবে উপলব্ধ উচ্চ-বস্তু-অপসারণ নলাকার রোল টার্নিংয়ের জন্য এই CNC রোল লেদটি পর্যালোচনা করুন। পণ্য দেখুন →
সমাপ্তির জন্য, একটি CNC রোল পেষকদন্ত পৃষ্ঠ ফিনিস, গোলাকারতা এবং মাত্রিক স্থিতিশীলতার উপর ফোকাস করে।
প্রোফাইল কাজের জন্য যেমন খাঁজ বা চিহ্নের জন্য, একটি CNC রোলার নচিং মেশিন নিয়ন্ত্রিত মিলিং বা খাঁজ মোশন যোগ করে।
মূল্য তুলনা করার জন্য সবচেয়ে সহজ সংখ্যা এবং নিজের থেকে সবচেয়ে কম দরকারী। একটি সিএনসি মেশিন একটি উত্পাদন সম্পদ। একটি ভুল পছন্দের খরচ পরে প্রত্যাখ্যাত অংশ, দীর্ঘ সেটআপ সময় বা ব্যয়বহুল ডাউনটাইম হিসাবে দেখায়। আপনি একটি মেশিন পর্যালোচনা করার সময়, এই পয়েন্টগুলি পরীক্ষা করুন:
রোল শপগুলির জন্য, একটি CNC রোলার লেথের কোরটি প্রায়শই নীচে আসে যে কীভাবে মেশিনটি ভারী বোঝার মধ্যে সারিবদ্ধতা বজায় রাখে। আপনি এটি সম্পর্কে আরও পড়তে পারেন একটি CNC রোলার লেদ এর কোর . একই যুক্তি গ্রাইন্ডিং এবং মিলিংয়ের ক্ষেত্রে প্রযোজ্য: যান্ত্রিক প্ল্যাটফর্ম সিলিং নির্ধারণ করে এবং নিয়ন্ত্রণ ব্যবস্থা নির্ধারণ করে যে অপারেটর কতটা সহজে এটিতে পৌঁছাতে পারে।
সিএনসি মেশিন নিরাপদ থাকে যখন অপারেটর সেটআপ শৃঙ্খলা অনুসরণ করে। তারা বিপজ্জনক যখন কেউ প্রহরীকে অসুবিধা হিসাবে বিবেচনা করে। মৌলিক নিয়ম সহজ:
রক্ষণাবেক্ষণ একই নীতি অনুসরণ করে। প্রতিদিনের পরীক্ষায় উপায় তৈলাক্তকরণ, বায়ুচাপ এবং কুল্যান্ট স্তর অন্তর্ভুক্ত। সাপ্তাহিক চেকের মধ্যে চিপ জমে থাকা, ফিল্টার কন্ডিশন এবং টুল হোল্ডারের পরিচ্ছন্নতা অন্তর্ভুক্ত। মাসিক চেকের মধ্যে ব্যাকল্যাশ, লেভেল এবং বৈদ্যুতিক সংযোগ রয়েছে। একটি সময়সূচীতে রক্ষণাবেক্ষণ করা একটি মেশিন একটি গুরুত্বপূর্ণ কাজের সময় ব্যর্থ হওয়ার সম্ভাবনা অনেক কম।
CNC বেসিক একটি রহস্য নয়. এগুলি সম্পর্কের একটি সেট: স্থানাঙ্কগুলি মেশিনটিকে কোথায় যেতে হবে তা বলে, জি-কোড এটিকে কীভাবে সরাতে হবে, অফসেটগুলি বলে যে অংশটি কোথায়, এবং সেটআপ শৃঙ্খলা সরঞ্জামটিকে এমন কিছু থেকে দূরে রাখে যা কাটা উচিত নয়। আপনি যদি সেই সম্পর্কগুলি বুঝতে পারেন, আপনি একটি প্রোগ্রাম পড়তে পারেন, একটি কাজ সেট আপ করতে পারেন এবং আত্মবিশ্বাসের সাথে একটি মেশিন মূল্যায়ন করতে পারেন। আপনি একটি ছোট শ্যাফ্ট বাঁক বা মাল্টি-টন রোল মেশিন করছেন না কেন, একই মৌলিক বিষয়গুলি প্রযোজ্য। সমন্বয় সিস্টেমের সাথে শুরু করুন, আপনি প্রতিদিন যে কোডগুলি দেখেন তা শিখুন এবং চক্র শুরুর আগে যাচাইকরণের ধাপটি এড়িয়ে যাবেন না।
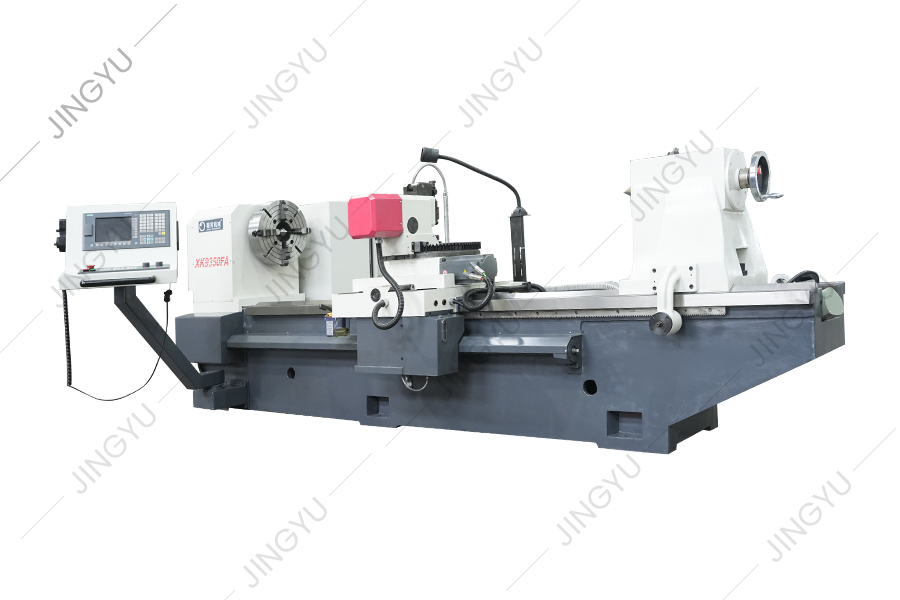
Xk9350 সিরিজ সিএনসি রেবার রোল ক্রিসেন্ট গ্রোভ মিলিং মেশিনটি xk500 প্রকারের আপগ্রেড পণ্য, যা 500 মিমি এর চেয়ে কম ব্যাস এবং দৈর্ঘ্য 2500 মিমি এর চেয...
বিশদ দেখুন
এই সিরিজের মেশিন সরঞ্জামগুলি স্বয়ংক্রিয়ভাবে বিভিন্ন ঘূর্ণন দিক এবং যে কোনও হেলিক্স কোণ সহ ক্রিসেন্ট গ্রোভগুলি কেটে ফেলতে পারে। এটি রোলের পরিধিগত ...
বিশদ দেখুন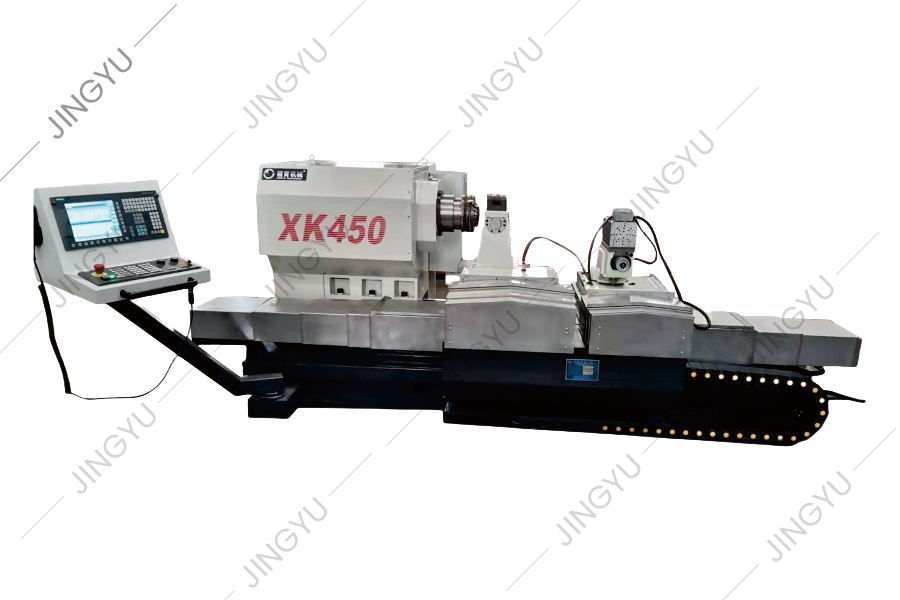
আমরা রেবার রোলগুলির প্রক্রিয়াজাতকরণ এবং ব্যবহারে সমৃদ্ধ অভিজ্ঞতা জোগাড় করেছি এবং দেশে এবং বিদেশে অনুরূপ উন্নত পণ্যগুলির প্রযুক্তি সম্পর্কে গভীর-ব...
বিশদ দেখুন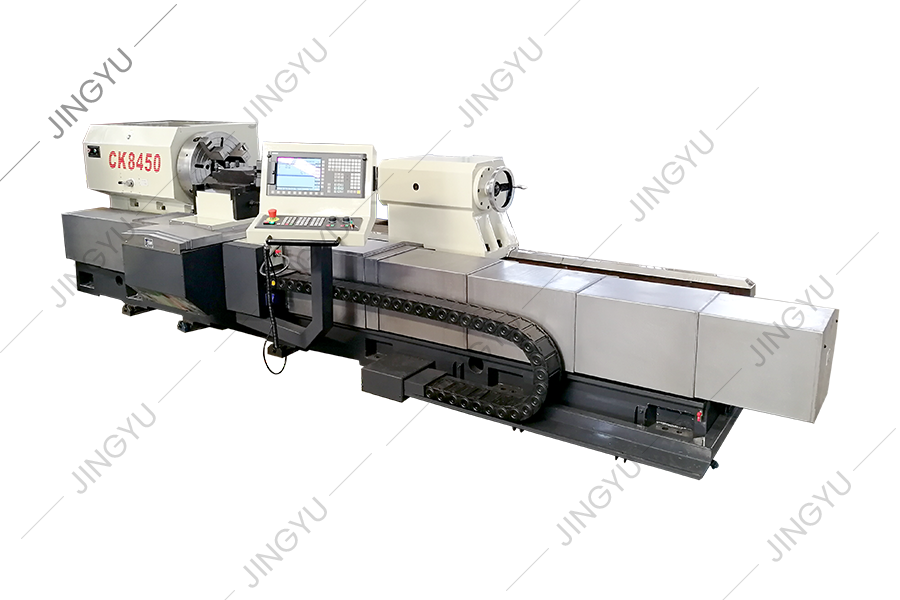
মেশিন সরঞ্জামগুলির এই সিরিজটি মূলত রোলগুলি পাস এবং প্রক্রিয়া করতে ব্যবহৃত হয়। এটি রোলগুলির বাইরের বৃত্ত এবং রোল ঘাড়ও ঘুরিয়ে দিতে পারে এবং রোলগু...
বিশদ দেখুন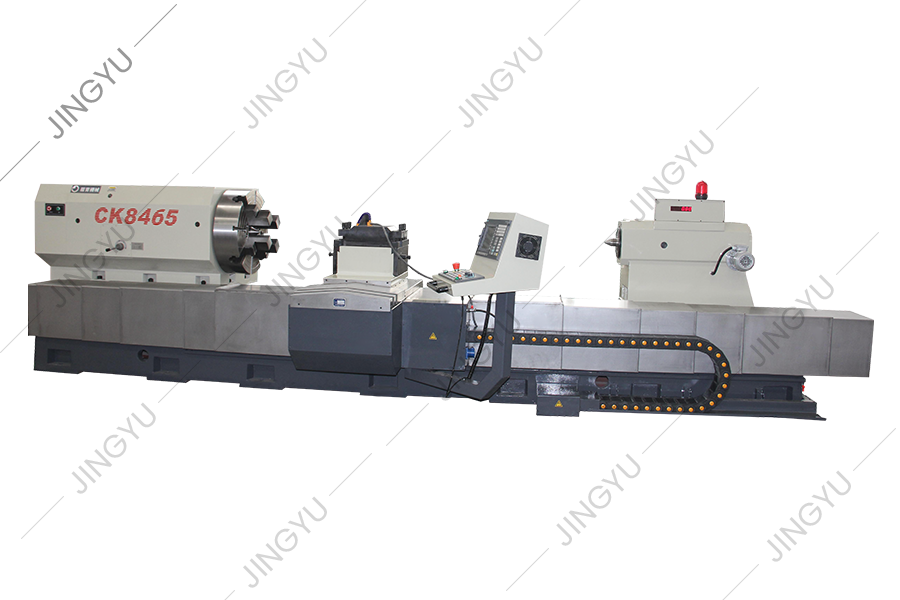
CK8465H CNC রোল লেদ বিছানা একটি 2 3 ভারী শুল্ক লিনিয়ার রোলিং গাইড কাঠামো গ্রহণ করে, অর্থাৎ দুটি আয়তক্ষেত্রাকার গাইড রেল বিছানায় অনুভূমিকভাবে সাজ...
বিশদ দেখুন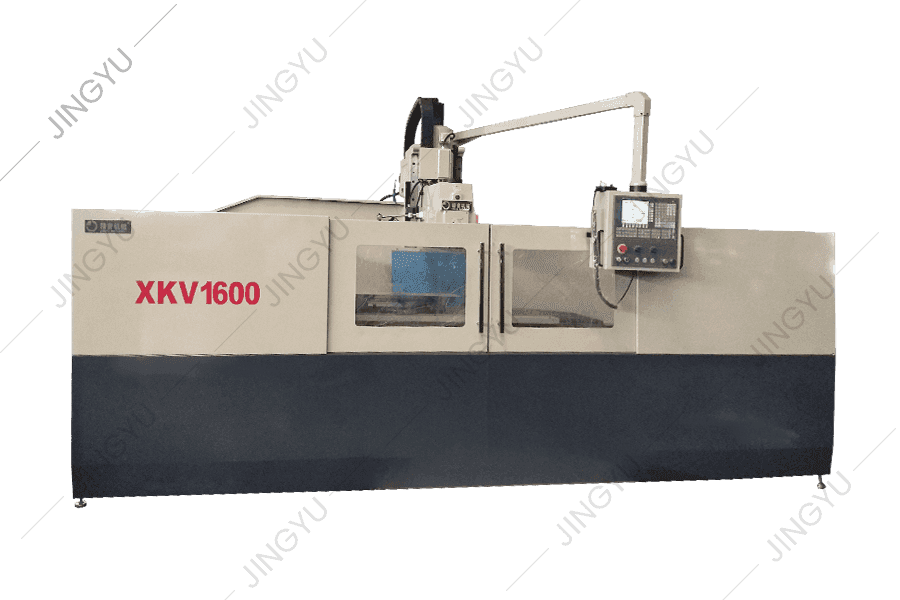
সিএনসি-রেইনফোর্সড মিলিং মেশিনটি একটি পূর্ণ-গিয়ার স্পিন্ডল বাক্স গ্রহণ করে এবং স্পিন্ডল ট্রান্সমিশন অংশটি বড় টর্ক, কম শব্দ এবং উচ্চ নির্ভুলতার সাথ...
বিশদ দেখুন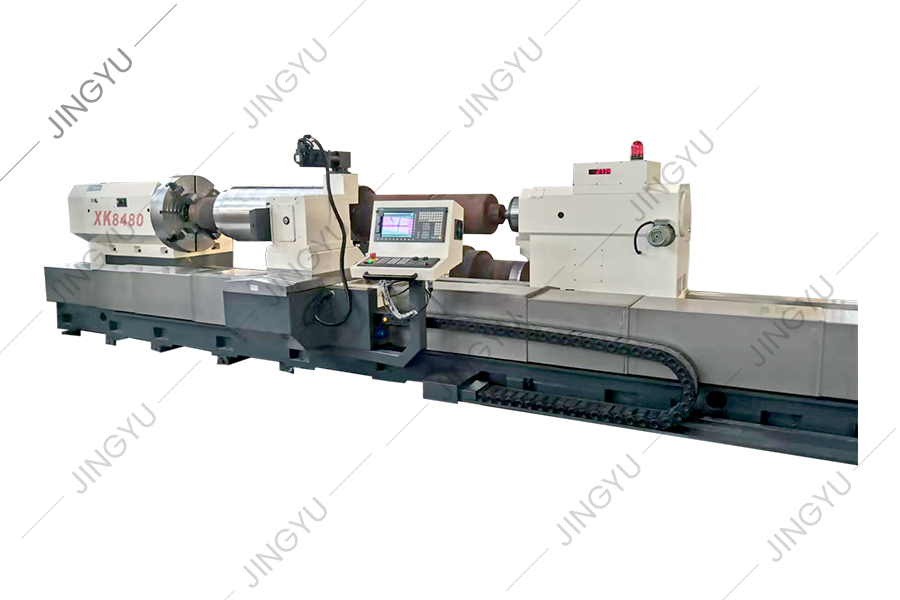
বর্তমানে, দেশে এবং বিদেশে প্যাটার্ন রোল খোদাই করা সাধারণত বৈদ্যুতিন বিশ্লেষণ পদ্ধতি, সাধারণ অনুভূমিক মিলিং মেশিন মিলিং এবং অন্যান্য প্রক্রিয়াজাতকর...
বিশদ দেখুন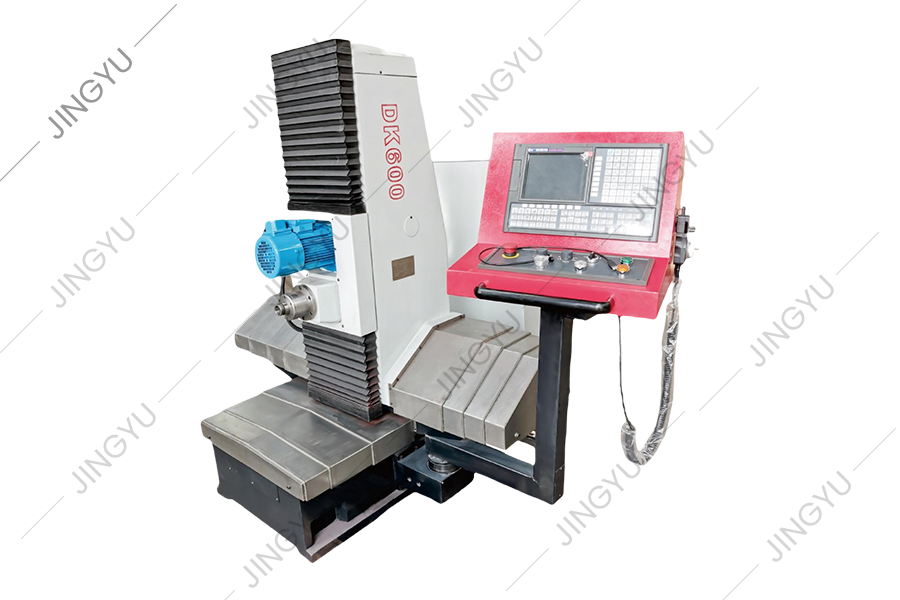
সিএনসি রোল খোদাই করা মেশিনটি বিভিন্ন রোল এন্ড ফেস চিহ্নগুলি প্রক্রিয়াজাতকরণের জন্য উপযুক্ত। স্বয়ংক্রিয় সম্পাদনা সফ্টওয়্যারটির মাধ্যমে এটি ব্যবহ...
বিশদ দেখুন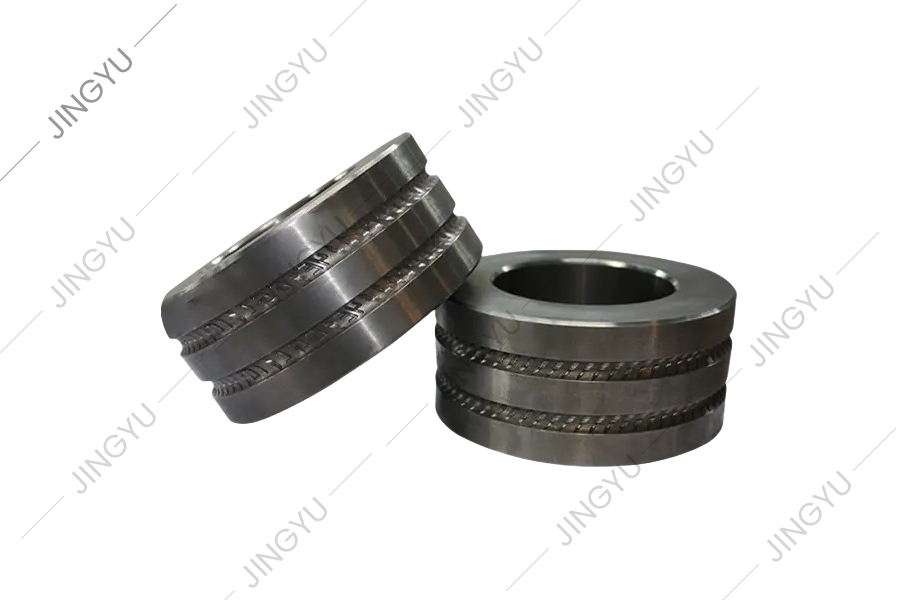
এই সিরিজটি মূলত সিএনসি টিসি রিং গ্রাইন্ডিং মেশিন এবং যৌগিক রোল গ্রাইন্ডিং মেশিনগুলির জন্য সাধারণ পরা অংশগুলি সরবরাহ করে, যেমন ম্যান্ড্রেলস, গতিশীল ...
বিশদ দেখুন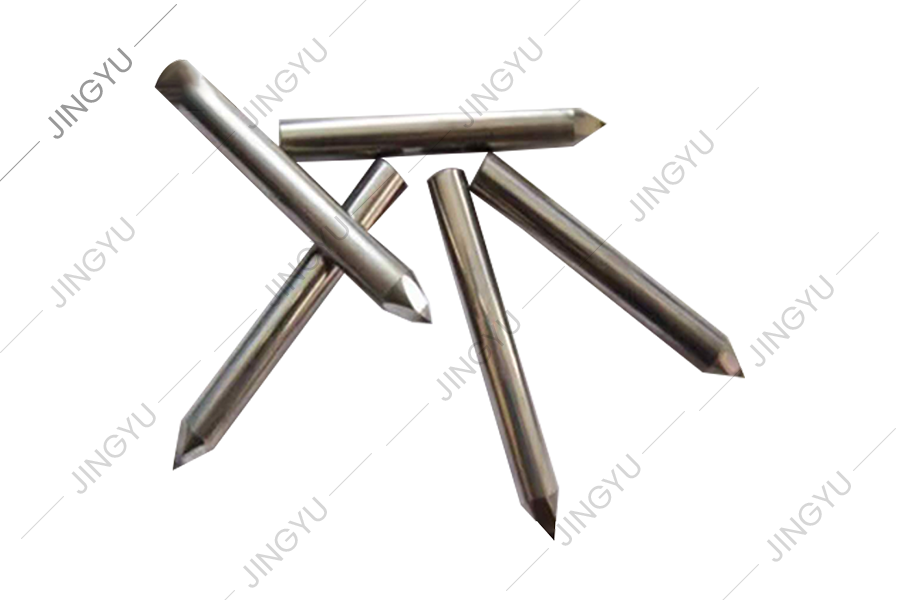
আমরা অন্যান্য খুচরা যন্ত্রাংশ সরবরাহ করি যেমন চেকার্ড প্লেট মিলিং কাটার, রোল স্লোটিং সরঞ্জাম, তেল পাম্প, মোটর, সিএনসি সিস্টেম ইত্যাদি
বিশদ দেখুননং 3, জিংহে রোড, ঝ্যাক্সি ইন্ডাস্ট্রিয়াল পার্ক, চংকুয়ান জেলা, ন্যান্টং, জিয়াংসু প্রদেশ, 226003, পি.আর.চিনা
info@rolllathe.com জেনিফের্গাও@রোল্ল্যাথ.কম
+86-513-85636116
কপিরাইট © ন্যান্টং জিঙ্গিউ মেশিনারি কোং, লিমিটেড সমস্ত অধিকার সংরক্ষিত

